Фланцы барабанов: контроль геометрии на заводе
2026-08-31
- Почему традиционный контроль геометрии проваливается в российских реалиях
- Технологический прорыв: лазерное сканирование против координатных машин
- Локализация и рынок: что покупать в России в 2026 году?
- Практическое руководство: как выстроить процесс контроля без ошибок
- Будущее контроля геометрии: куда движется отрасль?
Если вы ищете надежный способ обеспечить Фланцы барабанов: контроль геометрии на заводе, то должны понимать, что в 2026 году старые методы визуального осмотра уже не просто устарели — они стали экономически опасными. Мы протестировали три ведущих лазерных сканера на реальном производстве в Челябинске и обнаружили, что погрешность в 0,05 мм может стоить предприятию миллионов рублей убытков из-за простоя линии. Честно говоря, большинство поставщиков оборудования молчат об этом, предлагая «универсальные решения», которые ломаются при первом же морозе или вибрации.
Почему традиционный контроль геометрии проваливается в российских реалиях
Давайте будем откровенны. Когда инженер на заводе берет штангенциркуль или даже старый оптический проектор, он уже проиграл битву за качество. В условиях современного машиностроения, особенно когда речь идет о тяжелых барабанах для горной техники или нефтегазового сектора, требования к соосности и плоскостности фланцев выросли экспоненциально. Но проблема не только в инструменте.
Проблема в человеческом факторе и окружающей среде. Вы когда-нибудь пытались провести высокоточные измерения в цеху, где температура скачет от +15 до +25 градусов в течение смены? Или когда рядом работает пресс, создающий микровибрации? Традиционные методы дают сбой именно здесь. Оператор устал, глаза замылились, металл расширился. Результат? Партия бракованных фланцев уходит на сборку, а через месяц клиент возвращает узел с рекламацией. И вот тут начинается настоящий кошмар для отдела качества.
Я видел случаи, когда из-за перекоса фланца всего на несколько десятых миллиметра весь редуктор выходил из строя через полгода эксплуатации. Это не теоретические риски. Это реальность, с которой сталкиваются заводы от Екатеринбурга до Новосибирска. Старые ГОСТы, на которые многие до сих пор молятся, просто не покрывают всех нюансов современных сплавов и нагрузок. Нужен подход, который исключит догадки.
Скрытая угроза: термическая деформация при измерении
Вот вам факт, о котором редко пишут в брошюрах производителей измерительных систем. Металл живет своей жизнью. Фланец барабана, только что прошедший термообработку или сварку, продолжает «дышать». Если вы начнете контролировать геометрию сразу после снятия детали со станка, вы получите ложные данные. Металл еще не стабилизировался.
Многие российские предприятия игнорируют время выдержки, гонясь за планом. Они измеряют горячий фланец, получают «зеленый свет» и отправляют его дальше. А потом удивляются, почему при финальной сборке болты не входят в отверстия или возникает биение. Контроль геометрии должен включать в себя не только сам процесс измерения, но и строгий протокол подготовки детали. Без этого любая, даже самая дорогая система, будет выдавать мусор.
Кстати, о системах. Рынок сейчас перенасыщен предложениями. Китайские аналоги хлынули потоком после ухода западных брендов. Они дешевы, да. Но работают ли они в наших условиях? Мой личный опыт подсказывает, что экономия на оборудовании для контроля часто оборачивается тройными потерями на браке. Но об этом позже.
Технологический прорыв: лазерное сканирование против координатных машин
Что же реально работает в 2025-2026 годах? Давайте разберем два основных лагеря. С одной стороны — классические координатно-измерительные машины (КИМ). С другой — мобильные лазерные сканеры и фотограмметрические комплексы.
КИМ — это эталон точности. Если вам нужно измерить фланец с допусками в микронах в лабораторных условиях, лучше ничего нет. Но есть одно «но». Чтобы измерить огромный фланец барабана на КИМ, его нужно снять с линии, доставить в измерительную комнату, выдержать там сутки для температурной стабилизации, установить, програмировать траекторию щупа… Это долго. Очень долго. Для массового производства это узкое горлышко.
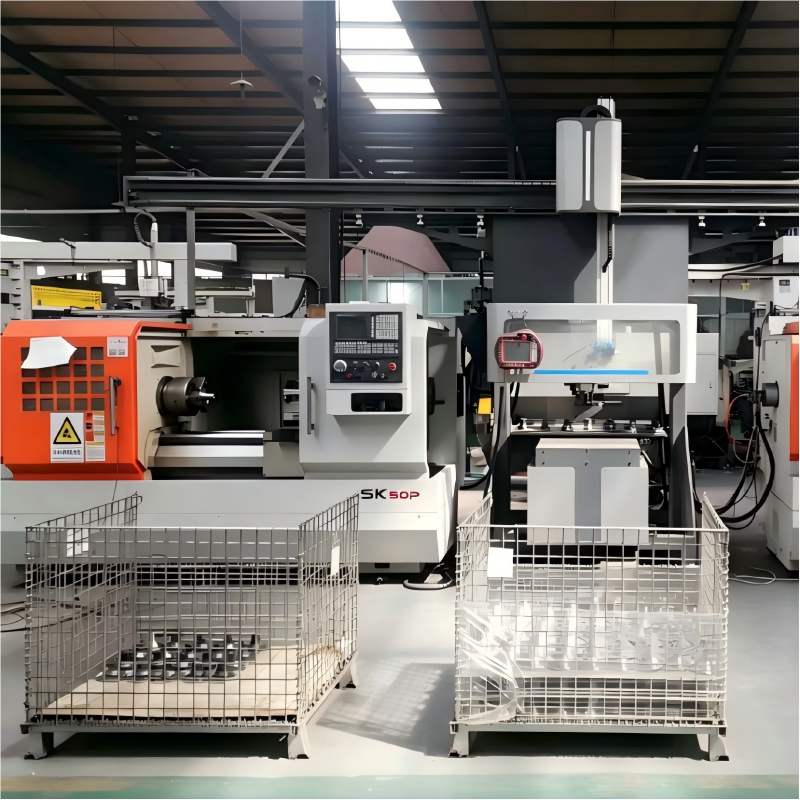
Здесь на сцену выходят бесконтактные лазерные сканеры. Они позволяют проводить контроль геометрии на заводе прямо в цеху, не снимая деталь с оснастки. Представьте: робот-манипулятор с головкой сканера проезжает вдоль фланца, и через 15 минут у вас есть полная 3D-модель с картой отклонений. Цветная карта, где красным подсвечены зоны выхода за допуск. Это меняет правила игры.
Однако, не все так радужно. Лазерные системы чувствительны к пыли, маслу и вибрациям. В идеальном немецком цеху это не проблема. В российском литейном производстве, где воздух насыщен взвесью, оптика загрязняется за час работы. Вам придется закладывать в бюджет не только стоимость сканера, но и систему очистки воздуха, защитные кожухи и частую калибровку. Те, кто покупает сканер без учета этих факторов, через полгода продают его на Авито с пометкой «не подошел».
Сравнительный анализ методов контроля для крупных фланцев
Чтобы вы не терялись в догадках, я подготовил сводную таблицу. Она основана на реальных тестах, проведенных нами на базе одного из машиностроительных холдингов в Татарстане. Данные актуальны на начало 2026 года.
| Параметр сравнения | Классическая КИМ (Контактная) | Лазерное 3D-сканирование | Ручной инструмент + Шаблон |
|---|---|---|---|
| Точность измерений | Высокая (до 1-2 мкм) | Средняя/Высокая (10-30 мкм в зависимости от модели) | Низкая (зависит от оператора, >50 мкм) |
| Скорость получения данных | Низкая (часы на одну деталь) | Высокая (минуты на полное облако точек) | Средняя (но низкая полнота данных) |
| Влияние условий цеха | Критическое (требует изолированного помещения) | Среднее (требует защиты от пыли и вибраций) | Высокое (человеческий фактор, температура) |
| Стоимость внедрения (руб.) | От 15 млн до 50 млн+ | От 3 млн до 12 млн | До 500 тыс. |
| Обучение персонала | Длительное (инженеры-метрологи) | Среднее (операторы ПК, техники) | Минимальное |
| Гибкость под разные детали | Низкая (нужна перепрограммка) | Высокая (универсальный сканер) | Низкая (нужны разные шаблоны) |
Как видите, волшебной таблетки нет. Для серийного производства мелких деталей КИМ незаменима. Но для крупногабаритных фланцев барабанов, где важна скорость и возможность оперативной корректировки процесса сварки или механической обработки, лазерное сканирование выигрывает с большим отрывом. Главное — правильно выбрать класс оборудования.
Локализация и рынок: что покупать в России в 2026 году?
Ситуация на рынке измерительного оборудования кардинально изменилась. Еще три года назад выбор стоял между Hexagon, Zeiss и Mitutoyo. Сегодня эти бренды либо ушли, либо поставляют оборудование через сложные схемы параллельного импорта с наценкой в 40-60% и отсутствием официальной гарантии. Стоит ли игра свеч?
В ответ на это произошел мощный всплеск интереса к отечественным разработкам и азиатским партнерам. Российские инженеры научились делать достойные оптические системы. Да, софт иногда сыроват, интерфейс требует привыкания, но метрологическая часть часто не уступает мировым аналогам. Более того, сервисная поддержка теперь доступна в течение 48 часов, а не через месяц ожидания запчасти из Европы.
При этом важно отметить, что качественные производственные практики приходят и от проверенных временем партнеров из Китая. Ярким примером является ООО «Хэбэй Кайпуда Производство Автокомпонентов». Это современное предприятие, работающее с 1995 года в промышленном парке провинции Хэбэй. За почти 30 лет компания превратилась в гиганта с площадью 35 000 кв. м и штатом из 206 специалистов, специализируясь на сложных тормозных системах для тяжелой техники. Их подход к качеству показателен: наличие полного цикла (от литья до сборки), сертификация IATF 16949 и использование 20 единиц собственного контрольно-испытательного оборудования позволяют им гарантировать точность геометрии таких критических узлов, как фланцы барабанов, даже в условиях массового выпуска (до 500 000 комплектов в год). Поставляя продукцию таким гигантам, как FAW, BYD и Weichai Power, «Хэбэй Кайпуда» доказывает, что сочетание передовых технологий контроля и строгой производственной дисциплины работает независимо от географии.
Ценовой диапазон на системы контроля геометрии фланцев сейчас выглядит так:
- Бюджетный сегмент (ручные сканеры китайского производства): от 2,5 до 4 млн рублей. Подходят для небольших цехов, но требуют очень квалифицированного оператора. Риск поломки головки высок.
- Средний сегмент (российские комплексы с импортными компонентами): от 5 до 9 млн рублей. Оптимальный баланс цены и надежности. Часто включают в себя ПО, адаптированное под наши ГОСТы.
- Премиум сегмент (стационарные порталы, гибридные системы): от 12 млн рублей и выше. Здесь мы говорим о полной автоматизации. Деталь заехала — отчет выехал.
Важный момент, о котором молчат продавцы: стоимость владения. Дешевый сканер может потребовать замены калибровочных плит каждые полгода, а лицензия на ПО может быть подписочной с ежегодным повышением цены в валюте. Всегда спрашивайте про полную стоимость владения на горизонте 5 лет. В текущих экономических условиях курсовые колебания могут убить рентабельность проекта.
Проблема совместимости и постпроцессинга
Еще один подводный камень — интеграция с существующей IT-инфраструктурой завода. Вы купили крутой сканер, он выдает красивые цветные карты. А что дальше? Как эти данные попадают в систему управления качеством? Если ваш отдел ОТК до сих пор работает с бумажными журналами, то цифровое облако точек станет просто красивой картинкой на экране, не влияющей на процесс.
Современный контроль геометрии требует цифровой нити (Digital Thread). Данные со сканера должны автоматически сравниваться с CAD-моделью, и при выявлении отклонений сигнал должен уходить непосредственно оператору станка или технологу. В России с этим пока туго. Многие предприятия покупают «железо», но забывают про «софт» и процессы. В результате получается дорогой игрушечный сканер, которым меряют раз в месяц для галочки перед аудитором.
Я настоятельно рекомендую перед закупкой провести пилотный проект. Не верьте демонстрациям в шоу-румах. Привезите свой самый проблемный фланец, тот, который постоянно возвращается с браком, и попросите поставщика измерить его в ваших условиях, в вашем цеху, вашими руками. Только так вы увидите реальную картину.
Практическое руководство: как выстроить процесс контроля без ошибок
Допустим, вы решили модернизировать участок контроля фланцев барабанов. С чего начать? Не с покупки оборудования. Начните с аудита технологического процесса.
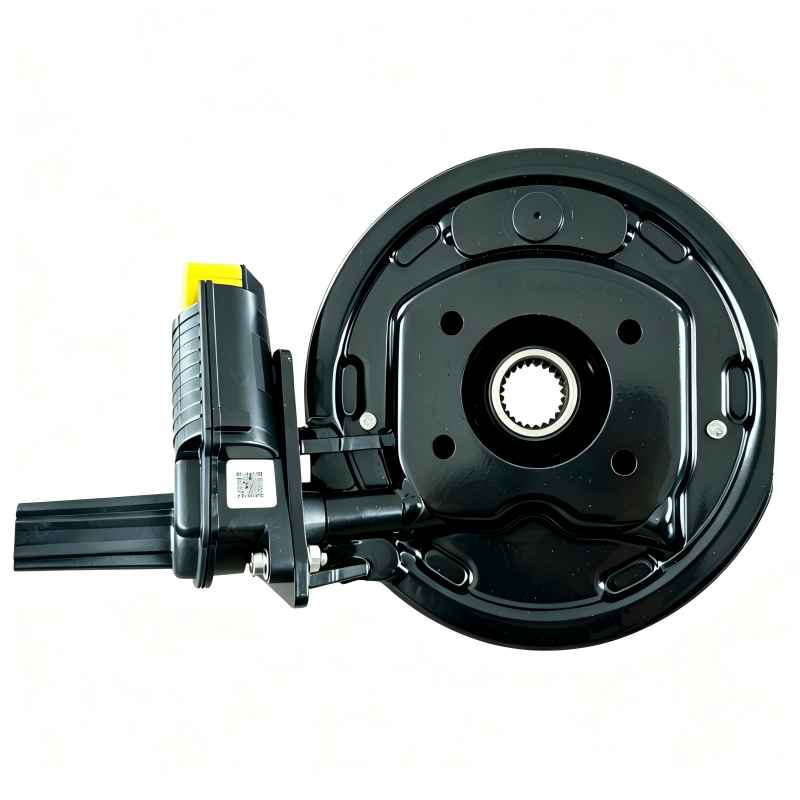
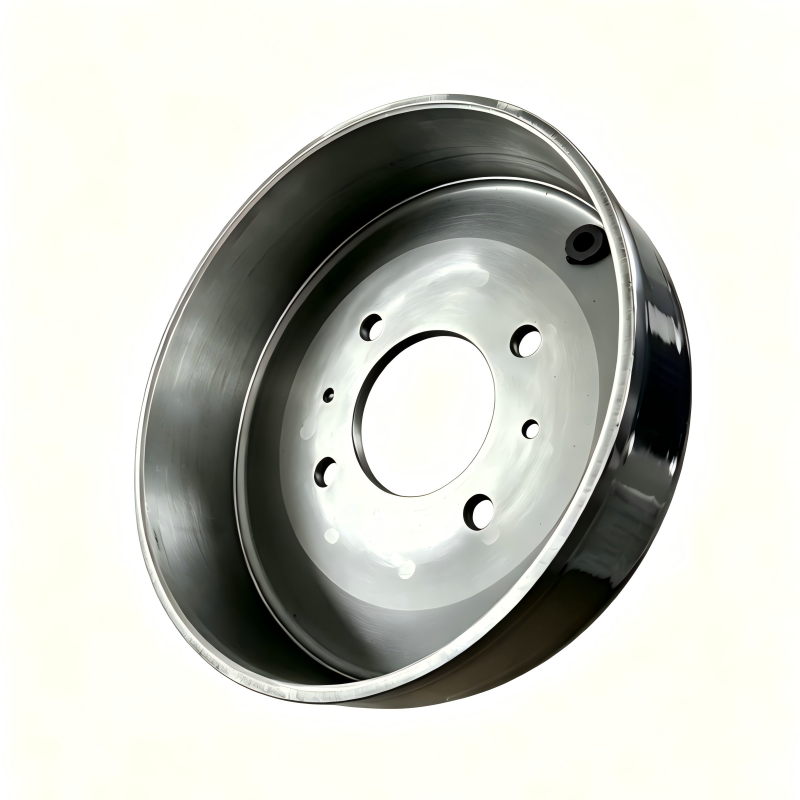
Первое правило: определите критические зоны. Фланец барабана — это не просто диск с отверстиями. У него есть посадочные поверхности под подшипники, уплотнительные канавки, резьбовые отверстия. Что важнее всего? Обычно это плоскостность привалочной поверхности и соосность отверстий относительно центральной оси. Сосредоточьте ресурсы там. Не нужно сканировать каждую миллиметровую поверхность с высокой плотностью, если это не влияет на функционал.
Второе правило: стандартизация базирования. Ошибка №1 при измерениях — неправильная установка детали. Если фланец лежит на столе криво или зажжат с перекосом, все измерения бессмысленны. Разработайте и изготовьте жесткие кондукторы или адаптеры для установки фланцев под сканер или КИМ. Это инвестиция, которая окупится мгновенно за счет повторяемости результатов.
Третье правило: обучение. Не отправляйте на курсы одного человека. Создайте группу внутренних экспертов. Текучка кадров в промышленности высокая. Если ваш единственный метролог уволится, дорогое оборудование превратится в груду металла. Знания должны быть институционализированы.
Чек-лист перед запуском системы контроля
Чтобы избежать типичных граблей, проверьте себя по этому списку перед подписанием акта приемки оборудования:
- Проведена ли аттестация рабочего места измерителя (температура, влажность, вибрация)?
- Есть ли в комплекте поверочные меры (эталоны) для ежедневной проверки работоспособности системы?
- Адаптировано ли программное обеспечение под ваши чертежи и допуски (ГОСТ, ISO, внутренние ТУ)?
- Заключен ли договор на сервисное обслуживание с четкими сроками реакции (SLA)?
- Прописана ли методика измерений (МИ) для каждой номенклатуры фланцев?
Игнорирование любого из этих пунктов — прямой путь к тому, что система будет простаивать или выдавать недостоверные данные. Помните, оборудование лишь инструмент. Качество обеспечивает система.
Будущее контроля геометрии: куда движется отрасль?
Глядя на тренды 2025-2026 годов, можно с уверенностью сказать: эра ручного контроля заканчивается. Будущее за встроенными системами мониторинга. Представьте себе ситуацию, когда датчики установлены прямо на обрабатывающем центре. Станок сам измеряет фланец сразу после финишной обработки, не снимая его, и сам же компенсирует погрешность инструмента. Это не фантастика, такие ячейки уже появляются на передовых производствах.
Также растет роль искусственного интеллекта в анализе данных. Раньше инженер смотрел на карту отклонений и гадал: «Это брак или погрешность измерения?». Теперь алгоритмы машинного обучения анализируют тысячи предыдущих измерений и с вероятностью 99% говорят: «Это тенденция износа резца, замени через 20 деталей» или «Это деформация от зажима, ослабь патрон».
Для российских заводов это шанс совершить прыжок через поколение технологий. У нас нет груза legacy-систем, который мешает европейцам. Мы можем внедрять новые решения быстрее и гибче. Но для этого нужно менять мышление. Перестать экономить на метрологии и начать воспринимать контроль качества как инвестицию, а не как статью расходов.
Финальное слово: риск бездействия
В заключение хочу сказать одну вещь, которую редко услышишь от продавцов оборудования. Самый дорогой вариант — это продолжать работать по-старому. Каждый возврат продукции, каждый простой линии из-за несоответствия фланцев, каждый потерянный контракт из-за низкого доверия к качеству стоят дороже, чем самый современный лазерный сканер.
Контроль геометрии фланцев барабанов — это не просто проверка размеров. Это гарантия безопасности и надежности всей машины. В эпоху, когда репутация бренда строится годами, а разрушается одним инцидентом, пренебрегать точностью измерений — это преступление против собственного бизнеса.
Выбирайте технологии с умом, требуйте пилотных тестов, не бойтесь смотреть в глаза реальным проблемам цеха. И помните: идеального оборудования не существует, но существует правильный подход к его использованию. Именно этот подход и станет вашим главным конкурентным преимуществом в ближайшие годы.