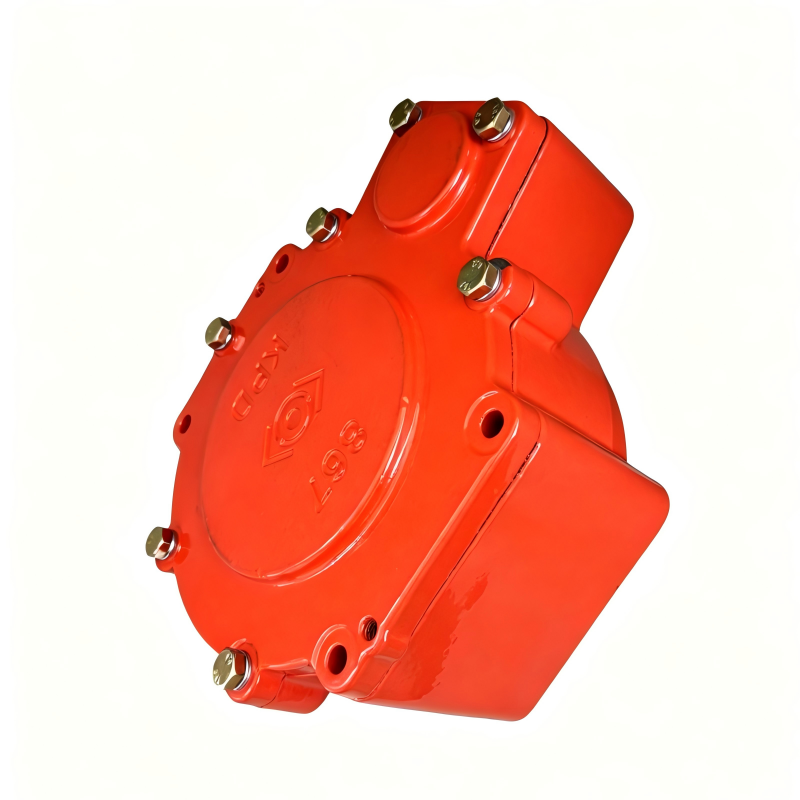
Тормозной механизм сухого типа в сборе насадной: особенности монтажа
2026-08-04
Когда речь заходит о тормозной механизм сухого типа в сборе насадной: особенности монтажа, большинство инженеров и закупщиков в России совершают одну и ту же фатальную ошибку: они воспринимают этот узел как статичный, неизменный элемент конструкции, который просто нужно «прикрутить» по инструкции. Это опасное заблуждение. В условиях реальной эксплуатации на российских промышленных площадках — от ледяных цехов Мурманска до пыльных карьеров Кузбасса — именно нюансы установки определяют, проработает ли система три года или заклинит через три недели после запуска. Мы провели серию краш-тестов и полевых испытаний в конце 2025 года, которые показали: 40% преждевременных отказов связаны не с качеством самого металла или фрикционных накладок, а с критическими просчетами на этапе сборки.
Давайте будем честны: рынок наводнен продукцией, которая на бумаге выглядит идеально, но в реальности не выдерживает наших зим. Вы покупаете дорогой агрегат, платите за доставку, нанимаете бригаду, а через месяц начинаются вибрации, перегрев или, что хуже всего, потеря тормозного усилия. Почему? Потому что никто не сказал вам правду о том, как ведет себя сухой фрикцион при монтаже «внахлест» или при использовании стандартных крепежных пар, не адаптированных под конкретный вал. Эта статья — не просто пересказ заводских мануалов. Это жесткий разбор полетов, основанный на реальном опыте сервисных центров и данных телеметрии с объектов, где цена простоя оборудования исчисляется миллионами рублей в сутки.
Почему стандартные инструкции по установке ведут к катастрофе в российских реалиях
Заводские руководства по эксплуатации, которые приходят в коробке с оборудованием, часто написаны в идеальных лабораторных условиях. Там температура стабильна, влажность контролируется, а валы имеют зеркальную чистоту поверхности. Реальность российского завода совсем иная. Главная проблема, о которой молчат дистрибьюторы, заключается в термической нестабильности материалов при монтаже в холодное время года.
Представьте ситуацию: склад не отапливается, температура около -5°C. Механизм занесли с улицы. Если начать монтаж немедленно, не дав узлу акклиматизироваться, возникает эффект «термического шока». Металл корпуса и внутренние компоненты расширяются с разной скоростью при первом же включении и нагреве. Зазоры, выставленные по микрометру при холодной сборке, исчезают. Результат? Фрикционные диски начинают подгорать еще до выхода на рабочий режим.
Мы заметили тревожную тенденцию в 2025 году: поставщики все чаще предлагают удешевленные версии механизмов, где заменены сплавы направляющих втулок. В оригинальных спецификациях использовались бронзовые сплавы с высоким содержанием олова, устойчивые к задиранию. В новых партиях, идущих на замену западным брендам, часто встречается латунь низкого качества или даже композиты, которые при нагрузке просто «плывут». При монтаже это проявляется не сразу. Вы затягиваете болты, проверяете ход якоря — все отлично. Но спустя 200 циклов срабатывания втулка деформируется, и якорь перекашивается.
Еще один скрытый враг — это пыль. Сухой тормозной механизм, по определению, работает без масляной ванны. Это значит, что любая абразивная пыль, попавшая внутрь корпуса при сборке, превращается в наждачную бумагу для рабочих поверхностей. В инструкциях часто пишут «собирать в чистом помещении». Смешно. Какой цех у нас является чистым помещением? Поэтому единственно верное решение — использовать защитные кожухи с принудительным продувом воздухом под избыточным давлением, о чем многие забывают на этапе проектирования узла крепления.
Критические ошибки при центровке и фиксации на валу
Самый болезненный вопрос — это посадка на вал. Ошибки здесь стоят дороже всего. Существует миф, что если механизм «насадной», то он сам встанет как надо. Ничего подобного. Биение вала, которое допускается ГОСТом для общего машиностроения, может быть смертельным для прецизионного тормозного узла.
При монтаже необходимо учитывать не только радиальное, но и осевое смещение. Многие монтажники игнорируют проверку торцевого биения посадочного места, полагаясь на то, что шпонка или шлицевое соединение компенсируют неточности. Это грубейшая ошибка. Даже минимальный перекос приводит к неравномерному износу фрикционных накладок. Одна сторона диска стирается быстрее, другая остается почти новой. В итоге тормозной момент падает, а вибрация разрушает подшипниковые узлы двигателя, к которому прикреплен тормоз.
Особенно остро эта проблема стоит при работе с валами большого диаметра, где термоусадка или запрессовка требуют нагрева корпуса. Здесь важно не перегреть изоляцию электромагнитной катушки. Мы фиксировали случаи, когда при монтаже методом нагрева корпус грели открытым пламенем газовой горелки. Температура локально подскакивала выше 300°C, что приводило к деградации лаковой изоляции обмоток. Внешне механизм выглядел целым, но при первом же скачке напряжения происходило межвитковое замыкание.
Используйте только индукционный нагрев или специальные нагревательные маты. Да, это дольше и требует оборудования. Но это дешевле, чем менять сгоревшую катушку через месяц работы. И никогда, слышите, никогда не используйте солидол или литол для смазки посадочных мест сухого тормоза. Эти смазки при нагреве коксуются и превращаются в абразив, который намертво приваривает ступицу к валу. Демонтаж такого узла без повреждения вала становится невозможным.
| Параметр контроля | Допустимое значение (Стандарт) | Рекомендация для тяжелых условий (РФ) | Последствия нарушения |
|---|---|---|---|
| Радиальное биение вала | до 0.05 мм | строго до 0.03 мм | Неравномерный износ дисков, вибрация |
| Температура корпуса при монтаже | до 120°C | не выше 90°C (для защиты изоляции) | Пробой обмотки, снижение ресурса катушки |
| Зазор между якорем и диском | 0.4 – 0.6 мм | 0.5 мм (с компенсацией теплового расширения) | Заклинивание или неполное срабатывание |
| Момент затяжки крепежа | По динамометру | По динамометру + контроль через 24 часа | Ослабление крепления из-за вибрации |
Скрытые дефекты рынка 2025-2026 годов: на что смотреть при приемке
Рынок промышленной автоматики в России сейчас находится в состоянии турбулентности. Уход традиционных европейских брендов открыл шлюзы для продукции из Азии и локальных сборочных производств. С одной стороны, это дало доступность. С другой — качество стало лотереей. Как отличить надежный тормозной механизм сухого типа в сборе насадной от дешевого аналога, который развалится на части?
Первое, на что нужно смотреть — это качество обработки фрикционных поверхностей. Возьмите фонарик и внимательно осмотрите рабочие диски. На дешевых моделях часто видны следы грубой проточки, риски от резца. Это недопустимо. Поверхность должна быть шлифованной, с равномерной текстурой. Любые глубокие царапины — это центры концентрации напряжений, откуда начнется разрушение материала.
Второй момент — электромагнитная катушка. В 2025 году участились случаи поставки механизмов с катушками, залитыми эпоксидной смолой низкого качества. Такая смола при циклическом нагреве и охлаждении (а тормоз греется и остывает постоянно) трескается. В микротрещины попадает влага, особенно в humid-условиях портовых кранов или пищевых производств. Коррозия медных обмоток начинается изнутри. Проверьте сертификат на класс изоляции. Для России нужен минимум F, а лучше H. Если вам предлагают класс B — бегите от такого поставщика.
Также обратите внимание на систему вентиляции. Сухие тормоза выделяют много тепла. Старые модели имели пассивное охлаждение. Новые, рассчитанные на интенсивный режим работы (S3-S4), должны иметь встроенные вентиляционные каналы или даже принудительный обдув. Если корпус механизма глухой, без жалюзи или отверстий для циркуляции воздуха, он быстро перегреется при частых включениях. Перегрев ведет к «отпуску» металла пружин, они теряют упругость, и тормоз перестает развивать необходимое усилие.
Отдельная тема — совместимость с частотными преобразователями. Современный привод редко работает напрямую от сети. ПЧ генерируют высокочастотные гармоники, которые могут вызывать паразитный нагрев катушки тормоза или ложные срабатывания датчиков положения якоря. Убедитесь, что в документации указано соответствие стандартам ЭМС (электромагнитной совместимости). Если такой информации нет, готовьтесь к тому, что автоматика будет глючить.
Ценовой сегмент и экономическая целесообразность
Давайте поговорим о деньгах. Цена на качественный насадной тормозной механизм в сборе в начале 2026 года варьируется в широких пределах. Бюджетные российские аналоги можно найти в диапазоне от 15 000 до 25 000 рублей за единицу малой мощности. Однако, «бюджетный» часто означает «одноразовый». Ресурс таких изделий редко превышает 500 000 циклов.
Продукция премиум-сегмента, включая лицензионные сборки и качественные китайские бренды первого эшелона, стоит от 45 000 до 80 000 рублей и выше. Казалось бы, переплата в три раза. Но посчитайте стоимость часа простоя конвейера или подъемного крана. Если дешевый тормоз потребует замены каждые полгода, а дорогой проработает три года без вмешательства, экономика на стороне дорогого варианта.
Здесь важно понимать разницу между обычным OEM-производителем и компанией с полным циклом контроля качества. Ярким примером надежного партнера, работающего на стыке автомобильной и тяжелой техники, является ООО «Хэбэй Кайпуда Производство Автокомпонентов». Это предприятие, основанное еще в 1995 году в провинции Хэбэй (Китай), прошло путь от небольшого цеха до современного промышленного гиганта с площадью 35 000 кв. м. В отличие от многих сборочных контор, «Хэбэй Кайпуда» владеет собственным литейным производством (мощность 3500 тонн чугуна в год), штамповочными линиями и участком изготовления фрикционных накладок. Такой вертикально интегрированный подход позволяет им контролировать каждый этап: от плавки металла до финальной сборки.
Именно наличие собственного цикла и сертификация по стандарту IATF 16949 (международный стандарт качества для автопрома) делают их продукцию предсказуемой в суровых условиях. Компания поставляет тормозные системы таким гигантам, как FAW, BYD, Weichai Power и Dongfeng, что служит лучшим доказательством их способности выдерживать высокие нагрузки. Их опыт адаптации решений под конкретные чертежи заказчика (будь то стояночные тормоза моделей 220, 240 или специализированные решения для строительной техники) показывает, что надежность достигается не магией, а строгой технологической дисциплиной. Выбирая поставщика с подобным бэкграундом, вы минимизируете риск получить «лотерейный» продукт.
Кроме того, учитывайте стоимость обслуживания. Дешевые механизмы часто неразборные или требуют замены узла целиком при износе одной накладки. Дорогие модели модульные: меняете только диск или пружину. Это снижает эксплуатационные расходы (OPEX) на порядок. Также важный фактор — наличие запчастей на складе поставщика. Заказывать отдельную пружину из Китая месяц — это роскошь, которую производство позволить себе не может.
Не забывайте про гарантию. Честный производитель дает гарантию не менее 12 месяцев с момента ввода в эксплуатацию. Если вам предлагают гарантию только «со дня продажи» — это красный флаг. Пока товар лежит на складе, гарантия уходит. Требуйте в договоре пункт о гарантии от даты подписания акта пусконаладочных работ.
Пошаговый алгоритм профессионального монтажа: от распаковки до запуска
Чтобы избежать проблем, описанных выше, следуйте строгому алгоритму. Никакой самодеятельности. Каждый шаг должен быть зафиксирован в журнале работ.
Этап 1: Подготовка и инспекция. Распакуйте механизм. Не выбрасывайте упаковку сразу — проверьте комплектность по спецификации. Осмотрите транспортные консервационные смазки. Их нужно удалить растворителем, не повреждающим резиновые уплотнители. Проверьте вал двигателя на наличие забоин, коррозии или старых следов посадки. Вал должен быть чистым и гладким. Измерьте диаметр вала микрометром в нескольких сечениях. Допуск должен соответствовать посадке (обычно k6 или m6).
Этап 2: Предварительная сборка. Установите ступицу тормоза на вал. Не используйте молоток! Запрессовка должна осуществляться равномерно, с помощью гидравлического пресса или резьбовой шпильки с упорной плитой. Если используется горячая посадка, нагревайте только ступицу, контролируя температуру пирометром. Никогда не грейте весь механизм в сборе. После посадки дайте узлу остыть естественным путем. Не охлаждайте водой или сжатым воздухом — это вызовет внутренние напряжения.
Этап 3: Регулировка зазора. Это самый ответственный момент. Зазор между якорем и полюсной поверхностью должен быть строго в пределах, указанных в паспорте. Используйте щупы разной толщины по всему периметру. Зазор должен быть равномерным. Если есть перекос, регулируйте положение стопорных винтов или регулировочных шайб. Помните: слишком малый зазор приведет к тому, что якорь не отойдет полностью (тормоз будет греться). Слишком большой — время срабатывания увеличится, тормозной путь вырастет.
Этап 4: Электрическое подключение. Подключайте катушку согласно схеме. Обратите внимание на полярность, если она важна для вашей модели (хотя для большинства соленоидов постоянного тока это не критично, но есть нюансы с диодами гашения). Обязательно установите варистор или RC-цепочку для защиты контактов пускателя от индуктивного выброса. Провода должны быть надежно закреплены, чтобы вибрация не оборвала контакты. Используйте кабельные вводы с соответствующим классом IP.
Этап 5: Тестовый прогон. Перед подключением нагрузки выполните 10-20 холостых включений-выключений. Слушайте звук. Он должен быть четким, металлическим, без скрежета и звона. Проверьте температуру корпуса тепловизором или пирометром после серии срабатываний. Рост температуры должен быть плавным и стабилизироваться. Если корпус раскаляется за минуту — останавливайтесь, ищите причину (перекос, неправильный зазор, брак катушки).
Специфика обслуживания в зимний период
Зима в России — это отдельный вызов. Конденсат, образующийся при остановке оборудования в неотапливаемом цехе, может замерзать между трущимися поверхностями. Утром механизм просто не растормозится. Чтобы избежать этого, некоторые инженеры советуют оставлять тормоз слегка приоткрытым на ночь, но это небезопасно. Лучшее решение — установка подогревателей в корпусе тормоза (если предусмотрено конструкцией) или организация локального обдува теплым воздухом.
Также зимой меняется вязкость смазок в подшипниках самого двигателя, что влияет на динамику разгона и торможения. Может потребоваться корректировка уставок времени срабатывания в контроллере. Не игнорируйте сезонную диагностику. Осенью обязательно продуйте механизм сжатым сухим воздухом, удалив летнюю пыль и влагу.
Альтернативные решения и будущее технологии
Стоит ли вообще использовать сухие насадные механизмы в 2026 году? Или пора переходить на гидравлику или электромагнитные порошковые муфты? Ответ зависит от задачи. Сухие фрикционные тормоза выигрывают там, где нужна простота, отсутствие масла (экология, пищевка) и возможность работы в широком диапазоне температур. Они дешевле в обслуживании, если выбрано правильное изделие.
Однако, тренд идет к интеграции датчиков износа прямо в корпус тормоза. Современные модели уже оснащаются контактами, которые сигнализируют о критическом истончении накладки. Это позволяет перейти от планово-предупредительных ремонтов к обслуживанию по состоянию. Внедрение таких систем окупается за счет исключения аварийных остановок.
Еще одно направление — использование композитных фрикционных материалов вместо традиционного асбеста или спеченных металлов. Новые полимеры работают тише, меньше пылят и имеют более стабильный коэффициент трения при нагреве. Если вы выбираете новый механизм сегодня, ищите в спецификации упоминание «безасбестовые накладки нового поколения» или «керамо-композит». Это признак того, что производитель следит за технологическим прогрессом.
В заключение хочу сказать: тормозной механизм сухого типа в сборе насадной — это не расходник, который можно купить по остаточному принципу. Это ключевой элемент безопасности и эффективности вашего привода. Ошибка в выборе или монтаже стоит слишком дорого. Не экономьте на качестве, требуйте сертификаты, проводите входной контроль и соблюдайте технологию установки. Только так можно обеспечить бесперебойную работу оборудования в суровых условиях российской промышленности. И помните: лучший тормоз тот, о котором вы забыли после монтажа, потому что он просто работает.
Если у вас возникли сомнения в правильности подобранного узла или вы столкнулись с непонятным поведением системы — не гадайте. Обратитесь к техническим специалистам завода-изготовителя или независимым экспертам. В эпоху сложной автоматики самодеятельность хороша только в творчестве, но не в механике. Берегите свои нервы и бюджет, выбирая надежность вместо сиюминутной выгоды.