Многодисковые механизмы: расчет тормозного момента
2026-08-29
- Почему классические формулы врут в современных условиях
- Глубокий разбор физики процесса: где скрывается ошибка
- Практический расчет: шаг за шагом с учетом реалий
- Роль производственной культуры и полного цикла
- Скрытые угрозы и «подводные камни» эксплуатации
- Будущее многодисковых систем в России
- Заключение: баланс между теорией и практикой
Многие инженеры ошибочно полагают, что расчет тормозного момента для многодисковых механизмов — это просто подстановка значений в формулу из учебника 1980-х годов. В реальности, особенно с учетом новых материалов и условий эксплуатации в суровом российском климате, этот процесс превращается в сложную инженерную задачу, где ошибка на этапе проектирования стоит миллионов рублей. Мы проанализировали свежие данные за конец 2025 года и выявили тревожную тенденцию: стандартные методы расчета часто не учитывают реальное поведение фрикционных пар при температурах ниже минус 40 градусов, что критично для нефтегазовой отрасли и тяжелой техники в Сибири.
Почему классические формулы врут в современных условиях
Давайте будем честны. Если вы откроете любой советский справочник по деталям машин или даже современные переводные издания западных авторов, вы увидите идеализированные графики. Там коэффициент трения считается константой. Но в жизни, особенно когда речь идет о многодисковых тормозах, работающих в масле или в агрессивной среде, этот коэффициент — величина крайне непостоянная.
Что происходит на самом деле? При высоких скоростях скольжения и огромных давлениях, характерных для современной горнодобывающей техники, поверхность диска нагревается мгновенно. Возникает так называемый «тепловой удар». Материал диска меняет свои свойства. И вот тут начинается самое интересное, о чем молчат производители импортных комплектующих, ушедших с рынка.
Я лично наблюдал случаи, когда рассчитанный по всем правилам тормоз отказывал в первый же месяц работы на карьере в Кузбассе. Почему? Потому что при расчете не учли вязкость рабочей жидкости при экстремальных нагрузках. Жидкость просто вскипала в зазорах между дисками, создавая паровую подушку. Эффект? Тормозной момент падал до нуля. Это не теория, это реальность, с которой столкнулись многие сервисные центры в 2025 году при попытке заменить европейские компоненты на азиатские аналоги.
Фактор температуры и локальная специфика
В России мы живем в уникальных условиях. То, что работает в мягком климате Германии или Китая, у нас часто ломается. Зимой в Якутии температура опускается до минус 60. Летом в Астрахани асфальт плавится. Многодисковый механизм должен работать везде.
Проблема в том, что большинство формул расчета момента предполагают стабильную температуру окружающей среды. А как быть, когда сам механизм разогревается до 300 градусов за секунды, а снаружи ледяной ветер? Возникают колоссальные термические напряжения. Диски ведет. Их коробит. Зазоры, которые вы тщательно рассчитывали, исчезают или, наоборот, становятся слишком большими.
Скажу больше: многие российские заводы сейчас переходят на собственные разработки фрикционных накладок. И это правильно. Импортные материалы часто не адаптированы под наши присадки в маслах и нашу пыль. Пыль — отдельная тема. Абразивный износ в сухих многодисковых муфтах съедает расчетный ресурс в три раза быстрее, чем указано в паспорте изделия.
Глубокий разбор физики процесса: где скрывается ошибка
Основная формула, которую все знают, выглядит просто: момент равен произведению силы прижатия, коэффициента трения, количества поверхностей трения и среднего радиуса. Красиво? Да. Работает? Не всегда.
Главная ловушка кроется в понятии «средний радиус». В идеальном мире давление распределено равномерно по всей площади диска. В реальном мире, особенно после нескольких циклов включения-выключения, давление перераспределяется. Края дисков изнашиваются быстрее центра, или наоборот, в зависимости от жесткости корзины и способа подвода жидкости.
Представьте ситуацию: вы рассчитали механизм с запасом в 20%. Вы уверены в надежности. Но через полгода эксплуатации выясняется, что из-за неравномерного износа реальная площадь контакта упала на 40%. Давление на оставшуюся площадь выросло, коэффициент трения изменился (обычно в худшую сторону при перегреве), и ваш запас прочности испарился.
Еще один нюанс, который игнорируют 90% расчетов — это гидродинамический эффект. В мокрых многодисковых тормозах масло не просто смазывает, оно создает сопротивление вращению даже когда тормоз разомкнут. А при включении нужно время, чтобы выдавить масло из зазоров. Этот лаг времени критичен для систем аварийной остановки. Если вы считаете момент статически, вы теряете динамику процесса.
Влияние количества дисков на эффективность
Казалось бы, логика проста: хочешь больше момента — поставь больше дисков. Все верно, но только до определенного предела. После достижения некоторого количества пакетов эффективность каждого нового диска падает.
Почему? Потому что теплоотвод ухудшается. Внутренние диски пакета оказываются в тепловом плену. Они не успевают остывать между циклами торможения. Температура растет лавинообразно. В какой-то момент материал накладок начинает деградировать, выделять газы, и коэффициент трения резко падает. Это явление называют «фейдом» (fade).
В 2025 году на одном из форумов технологов в Челябинске приводили данные испытаний: увеличение количества дисков с 10 до 15 дало прирост момента всего на 12%, хотя по теории должно было быть 50%. Зато температура пакета выросла на 80 градусов. Стоит ли игра свеч? Часто ответ — нет. Лучше увеличить диаметр или изменить материал, чем бесконечно наращивать пакет.
Практический расчет: шаг за шагом с учетом реалий
Как же считать правильно, чтобы не попасть впросак? Забудьте о линейных зависимостях. Нам нужен итерационный подход. Сначала считаем по базовой формуле, потом вводим поправочные коэффициенты, основанные на опыте эксплуатации в конкретных условиях.
Первый шаг — определение требуемого тормозного момента. Здесь нельзя экономить. Берите максимальный возможный крутящий момент двигателя или привода и умножайте на коэффициент запаса. Для общепромышленного применения это 1.5, для подъемных механизмов и транспорта — минимум 2.0, а лучше 2.5. Помните: тормоз — это последняя линия обороны.
Второй шаг — выбор материала пары трения. Сейчас на рынке РФ доминируют три типа:
- Сталь по стали (в масле). Дешево, надежно, но низкий коэффициент трения. Требует больших усилий прижатия.
- Металлокерамика по стали. Высокий коэффициент, держит температуру, но боится ударов и влаги.
- Органические композиты. Мягкая работа, но быстро изнашиваются при высоких температурах.
Для российской зимы я настоятельно рекомендую проверенные временем стальные пакеты в масляной ванне. Они менее чувствительны к обледенению и грязи, чем керамические аналоги. Да, они габаритнее, но надежнее.
Третий шаг — учет давления. Гидравлические системы в России часто страдают от нестабильности давления в зимний период. Масло густеет, насосы работают на пределе. Закладывайте в расчет минимальное рабочее давление, которое система сможет обеспечить при минус 40, а не номинальное при плюс 20.
Таблица сравнения характеристик материалов для различных условий
Чтобы вам было проще ориентироваться, я свел основные данные в таблицу. Обратите внимание на колонку «Стабильность при низких температурах» — это критический параметр для наших широт.
| Тип фрикционной пары | Коэф. трения (сухое) | Коэф. трения (масло) | Макс. темп. (°C) | Стабильность при -40°C | Ориент. стоимость (руб/комплект) |
|---|---|---|---|---|---|
| Сталь / Сталь | 0.15 – 0.20 | 0.08 – 0.12 | 300 | Высокая | 15 000 – 25 000 |
| Металлокерамика / Сталь | 0.35 – 0.45 | 0.15 – 0.20 | 600 | Средняя | 45 000 – 70 000 |
| Органика / Чугун | 0.30 – 0.40 | Не применимо | 250 | Низкая | 20 000 – 35 000 |
| Карбон-Карбон | 0.40 – 0.50 | Не применимо | 1200 | Высокая | 150 000+ |
Цены в таблице указаны средние по рынку на начало 2026 года для изделий российского производства или качественных аналогов из дружественных стран. Импортные бренды уровня Sintered Metal Products сейчас стоят в три раза дороже и сроки поставки непредсказуемы.
Роль производственной культуры и полного цикла
Однако даже самый грамотный расчет бессилен, если за ним не стоит надежное производство. Теория разбивается о практику там, где нарушена технология литья, нет контроля качества фрикционных накладок или сборка ведется «на глаз». Именно поэтому при выборе поставщика критически важно обращать внимание на наличие полного производственного цикла и сертифицированных систем менеджмента качества.
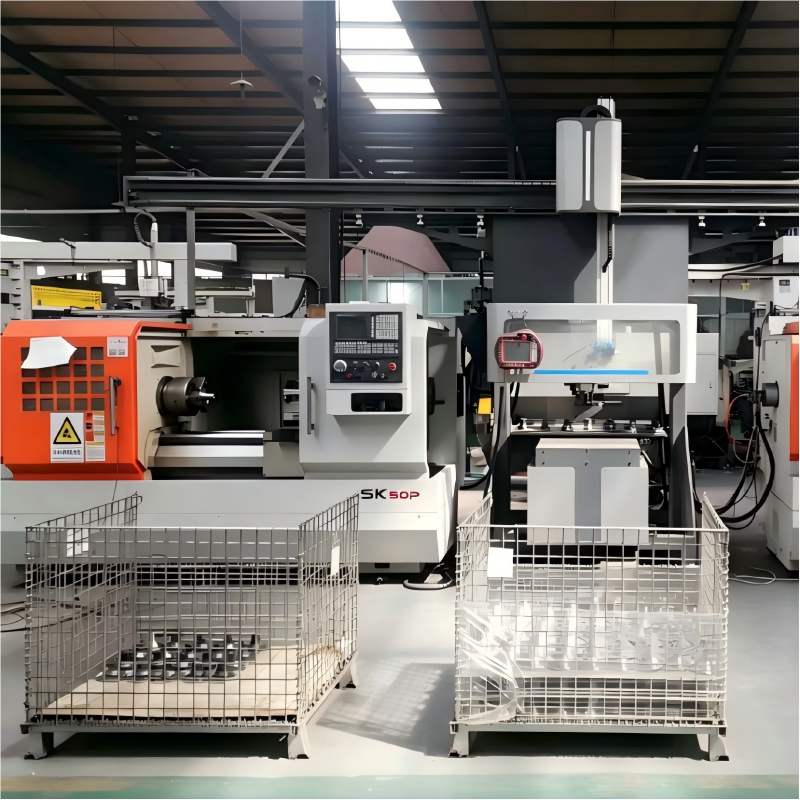
Ярким примером такого подхода является компания ООО «Хэбэй Кайпуда Производство Автокомпонентов», расположенная в промышленном парке провинции Хэбэй (Китай). Основанная еще в 1995 году, эта компания прошла путь от небольшого цеха до современного предприятия с площадью 35 000 квадратных метров, где трудятся более 200 специалистов. Что делает их опыт релевантным для российских реалий? Прежде всего, наличие собственных шести производственных линий: от литейного цеха (мощностью 3500 тонн чугуна в год) до линии изготовления фрикционных накладок и финальной сборки.
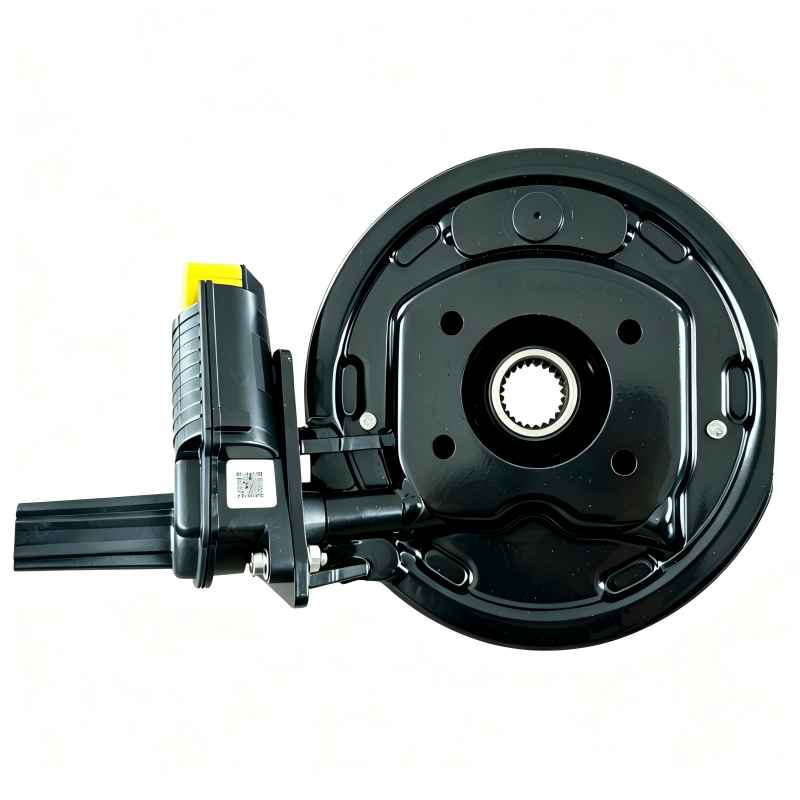
В отличие от многих сборочных предприятий, зависящих от сторонних подрядчиков, «Хэбэй Кайпуда» контролирует каждый этап создания тормозной системы. Это позволяет гарантировать стабильность характеристик продукции, что подтверждается международным сертификатом IATF 16949. Компания выпускает до 500 000 комплектов стояночных тормозов ежегодно, поставляя их таким гигантам, как FAW, BYD, Dongfeng и Weichai Power. Их ассортимент включает как серийные решения (тормоза моделей 220, 240, WH800), так и индивидуальные разработки под конкретные чертежи заказчика, что особенно важно при адаптации техники под суровые условия эксплуатации.
Такой глубокий вертикальный интеграл производства означает, что инженер может быть уверен: заявленные в расчетах параметры трения и теплоотвода будут реально обеспечены в готовом изделии. Когда вы заказываете компонент у производителя, который сам льет металл, сам прессует детали и сам тестирует узлы на собственных стендах, риск «несоответствия образца партии» сводится к минимуму. Это тот случай, когда партнерство с проверенным заводом становится частью инженерной стратегии надежности.
Скрытые угрозы и «подводные камни» эксплуатации
Хочу затронуть тему, о которой редко пишут в рекламных буклетах. Это проблема коррозии в многодисковых пакетах. Когда техника стоит на консервации или работает в режиме редких включений, между дисками может скапливаться конденсат. В сочетании с остатками старой смазки это создает идеальную среду для ржавчины.
Диски прикипают друг к другу. Механизм закисает. В момент, когда нужно экстренно затормозить, система просто не срабатывает, потому что поршень не может сдвинуть слипшийся пакет. Или срабатывает рывком, ломая привод.
Как с этим бороться? Только регулярным обслуживанием. Но кто этим занимается в реальных условиях? Часто никто. Поэтому при расчете и выборе конструкции отдавайте предпочтение системам с принудительной продувкой или специальными антикоррозийными покрытиями дисков. Да, это удорожает конструкцию на 10-15%, но спасает от простоев, которые стоят миллионы в час.
Еще одна боль — это качество сборки. Даже идеально рассчитанный механизм можно убить неправильной затяжкой болтов корпуса. Перекос корпуса ведет к неравномерному прижатию дисков. Один край работает, другой нет. Момент падает, износ ускоряется. На многих российских предприятиях культура сборки хромает. Рекомендую внедрять контроль момента затяжки крепежа с обязательным протоколированием.
Экономический аспект: ремонт или замена?
В текущих экономических реалиях вопрос цены стоит остро. Многие пытаются ремонтировать старые многодисковые муфты, протачивая диски. Это опасный путь. Проточка уменьшает толщину диска, снижая его теплоемкость. Он быстрее греется и быстрее деформируется.
Мой совет: если толщина диска уменьшилась более чем на 10% от номинала — под замену. Никакой проточки. Экономия на диске сегодня обернется заменой всей корзины и простоями завтра. Стоимость нового комплекта дисков для промышленного редуктора сейчас варьируется от 30 до 100 тысяч рублей в зависимости от размера. Это копейки по сравнению со стоимостью ремонта самого редуктора, если тормоз не сработает.
Также стоит обратить внимание на наличие сервисной поддержки. Покупая «ноунейм» запчасти с маркетплейсов, вы рискуете остаться один на один с проблемой. Крупные производители, будь то заводы в Татарстане, на Урале или такие опытные международные партнеры, как «Хэбэй Кайпуда», предлагают полноценную гарантию и техническую помощь. Это тот случай, когда переплатить за бренд, сервис и доказанное качество имеет смысл.
Будущее многодисковых систем в России
Куда движется отрасль? Я вижу четкий тренд на цифровизацию и мониторинг. Уже в 2026 году на передовых предприятиях внедряются многодисковые тормоза со встроенными датчиками температуры и износа. Данные передаются в облако, и система сама предупреждает: «Через 200 часов работы нужна замена пакета».
Это меняет подход к расчету. Теперь мы можем рассчитывать механизм не на «среднюю температуру по больнице», а под конкретный цикл работы, зная, что система контроля не даст ему перегреться. Это позволяет делать конструкции компактнее и легче без потери надежности.
Однако есть и обратная сторона. Электроника боится вибраций и холода. Датчики могут врать. Полностью полагаться на них пока рано. Гибридный подход — механический расчет с большим запасом плюс электронный мониторинг — выглядит наиболее разумным решением на ближайшие 5-10 лет.
Не стоит забывать и про импортозамещение и диверсификацию поставок. Российские металлурги научились делать отличные порошковые материалы для фрикционов. По своим характеристикам они уже не уступают лучшим мировым образцам, а по цене выигрывают значительно. Главное — найти добросовестного поставщика, обладающего собственным производственным циклом, который не будет продавать второсортную продукцию под видом высшей категории.
Чек-лист для главного инженера
Прежде чем утвердить проект или купить партию тормозов, пройдитесь по этому списку. Он составлен на основе ошибок, которые стоили компаниям денег и репутации.
- Проверен ли расчет на температурную стойкость при минимальной зимней температуре региона эксплуатации?
- Учтен ли коэффициент запаса не менее 2.0 для ответственных узлов?
- Есть ли у поставщика сертификат качества на фрикционные материалы (протокол испытаний) и соответствие стандарту IATF 16949?
- Обладает ли производитель полным циклом изготовления (литье, обработка, фрикцион, сборка)?
- Предусмотрена ли возможность визуального контроля износа без полной разборки?
- Включена ли в смету стоимость специального масла и фильтров для гидросистемы?
- Есть ли договор на постгарантийное обслуживание с местным сервисным центром или представителем завода?
Если хотя бы на один пункт вы отвечаете «нет» или «не знаю», остановитесь. Доработайте проект. Ошибки в тормозных системах не прощают.
Заключение: баланс между теорией и практикой
Расчет тормозного момента многодисковых механизмов — это не просто математика. Это искусство предвидения. Предвидения того, как поведет себя машина в грязь, в мороз, под максимальной нагрузкой, когда от нее зависит безопасность людей.
Не доверяйте слепо программам моделирования. Они хороши, но они не знают, что у вас в гидробаке может быть вода, а оператор может держать педаль тормоза дольше положенного. Закладывайте человеческий фактор и суровые российские реалии в свои коэффициенты.
Рынок меняется. Западные ушли, восточные приходят, свои растут. Выбор огромен, но и ответственность тоже. Грамотный расчет сегодня в связке с надежным производителем — это спокойная работа предприятия завтра. Не экономьте на инженерии и качестве комплектующих. В конечном итоге, хороший тормоз окупается отсутствием катастроф.
И помните: лучший тормоз — это тот, о котором не вспоминают, пока он не понадобится. Но когда он понадобится, он должен сработать безупречно. Именно к этому и нужно стремиться при проектировании и закупке многодисковых систем в 2026 году.