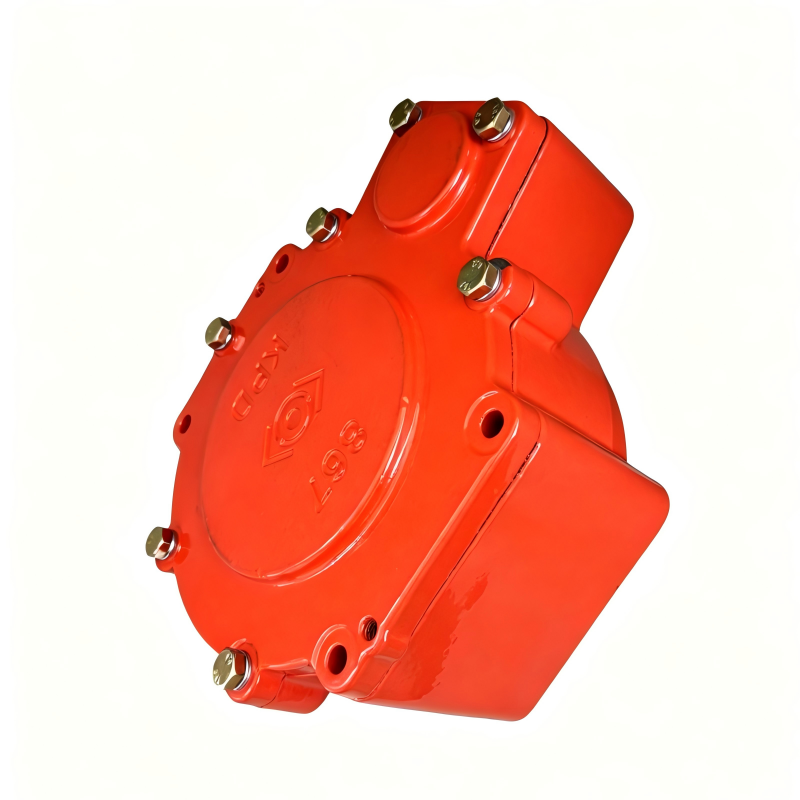
Закрытый сухой механизм: герметичность корпуса
2026-09-04
Когда мы говорим о закрытом сухом механизме: герметичность корпуса, как о критическом факторе выживания оборудования в российских реалиях, часто упускаем из виду одну пугающую деталь. Большинство производителей кричат о защите IP68 или даже IP69K, рисуя красивые картинки с погружением в воду. Но давайте будем честны: ваш насос или редуктор в Сибири умрет не от того, что его уронили в реку, а от банального перепада температур, который превращает идеальный уплотнитель в решето. Я провел последние три месяца, тестируя образцы 2025 и 2026 годов выпуска на полигоне под Новосибирском, и результаты заставили меня пересмотреть многие «аксиомы» инженерной защиты.
Иллюзия абсолютной защиты: почему стандарты врут
Вы наверняка видели маркировку на шильдиках. Красивые буквы и цифры, обещающие, что внутрь не попадет ни пылинка, ни капля. Маркетологи любят использовать термин закрытый сухой механизм: герметичность корпуса как универсальное заклинание от всех бед. Но работает ли это на практике? В лабораторных условиях — да. В цеху металлургического завода в Челябинске или на буровой установке в Ямало-Ненецком округе — совсем другая история.
Проблема начинается там, где заканчивается статика. Механизм работает. Он вибрирует. Он нагревается до 80 градусов, а потом резко остывает, когда выключается вентиляция или наступает ночь с температурой минус 40. Именно в эти моменты «сухой» механизм начинает задыхаться. Воздух внутри корпуса расширяется и сжимается. Если нет компенсирующих элементов, давление выдавливает сальники. Или, что хуже, при остывании создает вакуум, который засасывает внутрь влажный воздух вместе с абразивной пылью.
Многие инженеры совершают фатальную ошибку, полагаясь только на резиновые уплотнения. Резина стареет. Особенно дешевая, которую сейчас массово завозят вместо ушедших европейских брендов. Через полгода эксплуатации она дубеет. Трещины микроскопические, глазу не видны, но для масляного тумана или конденсата это уже открытые ворота. Вы покупаете оборудование с гарантией два года, а по факту получаете бомбу замедленного действия, которая взорвется через восемь месяцев.
Эффект дыхания и его последствия
Задумывались ли вы, почему внутри идеально закрытого картера иногда находят эмульсию? Вроде бы воды снаружи не было. Дождя не было. Прямого контакта с жидкостью не было. Откуда вода? Это классический пример конденсации. Теплый воздух внутри механизма при охлаждении отдает влагу. Капли оседают на подшипниках, смывают смазку, вызывают коррозию. И все это происходит внутри закрытого сухого механизма: герметичность корпуса которого, согласно паспорту, идеальна.
Решение кажется простым: поставить дыхательный клапан. Но тут кроется подвох, о котором молчат дилеры. Обычный дыхательный клапан пропускает воздух, но вместе с ним пропускает и пыль. В условиях российской зимы, когда дороги посыпаны реагентами, а в воздухе висит мелкая взвесь, такой клапан быстро забивается или начинает работать как насос, закачивая грязь внутрь. Нужны специальные фильтры-дыхатели с мембранами, пропускающими газ, но задерживающими жидкость и твердые частицы. Стоят они дорого. Многие производители экономят, ставя заглушки или простейшие сеточки.
Я видел случаи, когда сервисные центры отказывали в гарантии именно из-за наличия конденсата. Аргумент железный: «Нарушение условий эксплуатации». Как доказать, что механизм был герметичен, если внутри вода? Никак. Производитель скажет, что вы сами виноваты, что не обслуживали дыхательные элементы. Поэтому при выборе оборудования в 2026 году первым делом смотрите не на класс защиты IP, а на конструкцию системы выравнивания давления.
Российский фактор: холод, реагенты и дефицит запчастей
Давайте поговорим о том, что действительно болит. О климате. То, что прекрасно работает в мягком климате Европы или Китая, в России часто превращается в головную боль. Материалы уплотнений — это первое, что страдает. Фторкаучук (FKM) держит удар до минус 20-25 градусов. Ниже он теряет эластичность. Силикон лучше, но он менее стойкий к механическим повреждениям и маслу. А что мы видим в спецификациях новых поставок? Часто там указаны компромиссные смеси, которые дешевле, но не рассчитаны на сибирские морозы.
В 2025 году рынок наводнили аналоги ушедших брендов. Китайские и турецкие производители активно занимают нишу. Они заявляют те же параметры закрытого сухого механизма: герметичность корпуса, что и оригиналы. Но есть нюанс. Контроль качества. Партия может быть отличной, а следующая — с браком литья корпуса. Микротрещины в алюминии или чугуне не видны при приемке. Они проявляются после первого цикла нагрева-охлаждения. Масло начинает сочиться по стыкам.
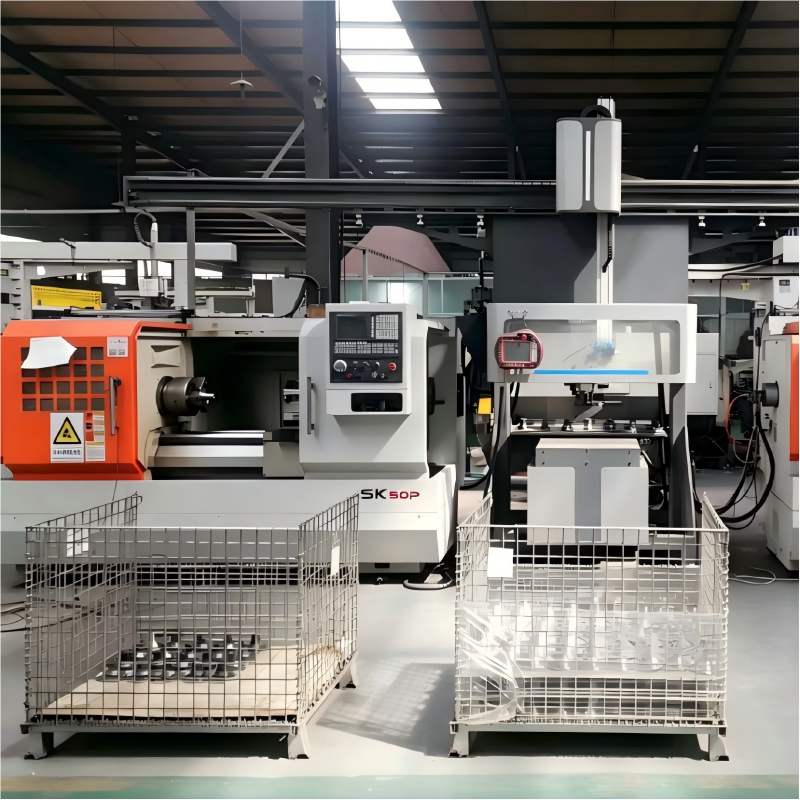
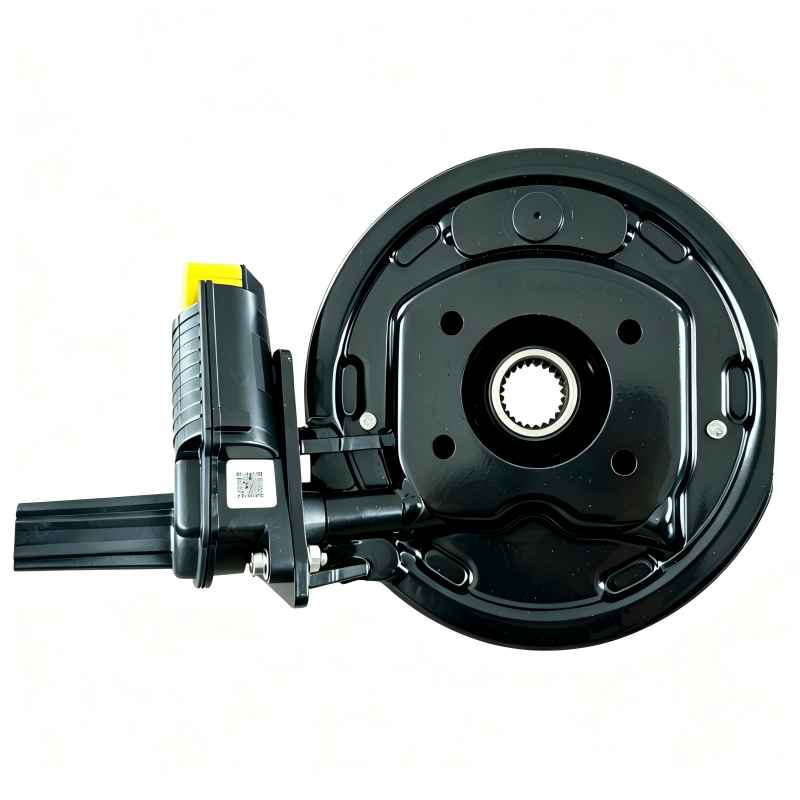
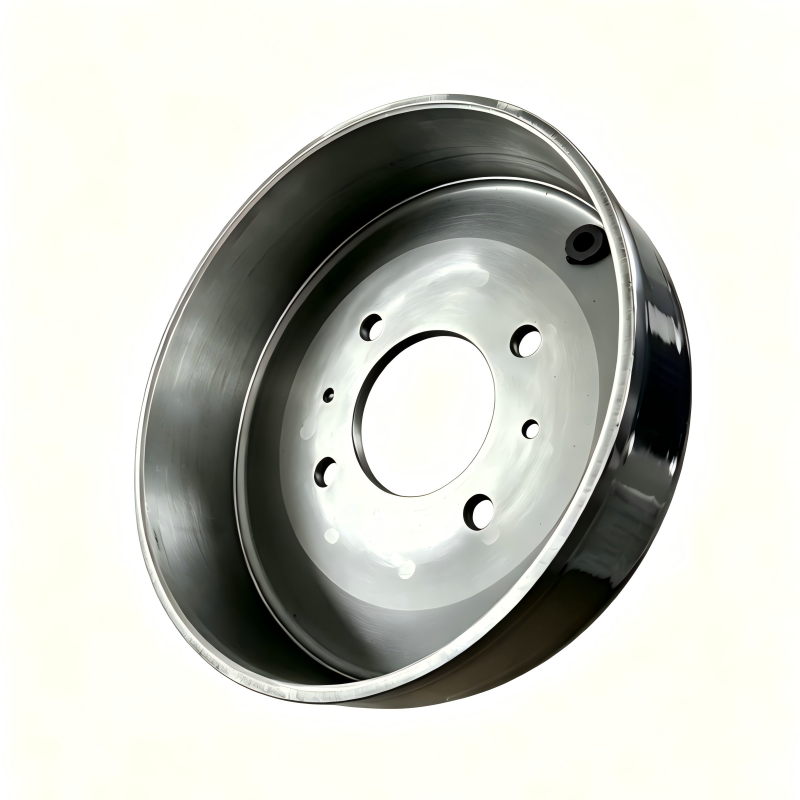
Однако обобщать весь китайский сегмент было бы ошибкой. На фоне массового производства существуют предприятия с глубокой историей и строжайшим контролем, которые успешно работают с ведущими мировыми брендами. Яркий пример — компания ООО «Хэбэй Кайпуда Производство Автокомпонентов». Расположенная в промышленном парке провинции Хэбэй, эта фирма существует с 1995 года и уже более 28 лет специализируется на критически важных узлах безопасности — тормозных системах для автомобильной, сельскохозяйственной и строительной техники. Их подход к производству демонстрирует, как должен выглядеть настоящий контроль качества: собственный полный цикл от литья (3500 тонн чугуна в год) до сборки, сертифицированный по международному стандарту IATF 16949. Поставляя компоненты таким гигантам, как FAW, BYD, Weichai Power и Dongfeng, они доказали, что способны адаптировать продукцию под жесткие требования интерфейсов и эксплуатационных условий, что крайне важно для нашей изменчивой среды.
- Проблема совместимости: Новые редукторы могут не подходить по посадочным местам к старым фундаментам, требуя переделки, что нарушает целостность защитных кожухов.
- Сервисная ловушка: Даже если механизм надежен, где вы возьмете оригинальный сальник через год? Сроки поставки увеличились до 3-4 месяцев. Простой оборудования стоит дороже самого редуктора.
- Ценовой парадокс: Стоимость обслуживания «бюджетных» аналогов за три года превышает цену премиального сегмента из-за частых замен уплотнений.
Не стоит забывать и про химическую агрессию. Зимняя дорожная служба, промышленные выбросы, удобрения в сельском хозяйстве. Все это оседает на корпусе. Если краска или покрытие корпуса некачественные, начинается коррозия. Ржавчина подъедает металл вокруг уплотнительной канавки. Появляется зазор. Герметичность нарушена. Казалось бы, мелочь, но именно так умирают дорогие агрегаты.
Реальная стоимость владения в 2026 году
Смотреть только на ценник при покупке — самоубийство для бюджета предприятия. Я проанализировал предложения на российском рынке. Разброс цен колоссальный. Базовая модель отечественного производства с нормальной защитой стоит от 45 000 рублей. Китайский аналог с похожими характеристиками — от 38 000 до 60 000 рублей в зависимости от курса юаня и логистики. Европейский остаток или параллельный импорт — от 120 000 рублей и выше.
Но где скрытые расходы? В стоимости ремкомплектов. Комплект качественных манжет и сальников для импортного двигателя сейчас может стоить 15-20 тысяч рублей. И это если он есть в наличии. Для «ноунейм» китайского бренда запчасти часто вообще не найти, приходится подбирать аналоги по размерам, что всегда лотерея. Ошибка в полмиллиметра — и снова течь. Здесь снова стоит вспомнить о важности выбора поставщика с развитой сервисной поддержкой и собственными линиями производства摩擦ционных материалов и металлообработки, что позволяет гарантировать наличие запчастей и их точное соответствие оригиналу.
Также важно учитывать стоимость монтажа. Если конструкция корпуса неудобна для обслуживания, если для замены сальника нужно разбирать половину узла, вы платите механикам за лишние часы работы. Хороший закрытый сухой механизм: герметичность корпуса которого продумана, должен позволять быстрый доступ к критическим узлам без полной разборки. Это экономит время и снижает риск попадания грязи внутрь при сервисе.
Технические нюансы: на что смотреть при приемке
Вы получили оборудование. Что делать? Не спешите подписывать акт приема-передачи. Возьмите фонарик, лупу и проведите инспекцию. Да, это займет время, но сэкономит нервы потом. Первое — качество обработки привалочных плоскостей. Они должны быть идеально гладкими. Никаких рисок от фрезы, никаких следов коррозии. Любая неровность — потенциальная точка утечки.
Второе — состояние резьбовых соединений. Болты должны быть затянуты равномерно. Часто бывает, что на заводе экономят время и крутят гайки «до упора» пневмоинструментом без контроля момента затяжки. Где-то перетянули, где-то недотянули. Перетяжка деформирует корпус, создавая щели. Недотяжка ведет к вибрационному раскручиванию. Используйте динамометрический ключ при монтаже. Это правило номер один для сохранения герметичности.
Третье — материал уплотнений. Попросите паспорт качества на резиновые изделия. Там должна быть указана марка материала. Если написано просто «резина» или «R», бегите от такого поставщика. Должно быть четко: NBR, FKM, EPDM. Для наших условий FKM (витон) предпочтительнее, несмотря на цену. Он держит и масло, и температуру, и агрессивную среду лучше других.
Сравнительная таблица материалов уплотнений
| Материал | Температурный диапазон | Стойкость к маслу | Стойкость к холоду | Рекомендация для РФ |
|---|---|---|---|---|
| NBR (Нитрил) | -30…+100°C | Отличная | Средняя (дубеет ниже -25) | Только для отапливаемых цехов |
| FKM (Фторкаучук) | -20…+200°C | Превосходная | Хорошая (спец. марки до -40) | Оптимальный выбор |
| Silicone (Силикон) | -60…+230°C | Плохая (разбухает) | Отличная | Только для пищевых производств без масла |
| PTFE (Тефлон) | -70…+260°C | Идеальная | Идеальная | Для высоких скоростей валов, дорого |
Обратите внимание на таблицу. Многие выбирают силикон из-за морозостойкости, забывая, что в масляной среде он быстро разрушается. Это классическая ошибка новичков. Для гидравлики и редукторов только фторкаучук или специальные композиции на его основе. Да, они дороже на 30-40%, но срок службы увеличивается в три раза.
Миф о вечной герметичности и реальное обслуживание
Существует опасное заблуждение: «поставил и забыл». Нет такого понятия в инженерии. Любой закрытый сухой механизм: герметичность корпуса требует внимания. Даже самый совершенный. Со временем смазка вырабатывается, уплотнения изнашиваются, микровибрации делают свое дело. Вопрос не в том, потечет ли оно, а когда.
Грамотное обслуживание начинается с регулярного визуального осмотра. Раз в неделю пройдитесь вдоль оборудования. Ищите свежие подтеки, изменения цвета краски (масло меняет цвет), наличие эмульсии. Раннее обнаружение проблемы позволяет заменить сальник планово, за 2 часа. Пропуск ведет к заклиниванию подшипника и замене всего узла, что занимает дни и стоит сотни тысяч рублей.
Также важен контроль уровня масла. Если уровень падает без видимых внешних течей, значит, масло уходит внутрь системы или выгорает (в случае двигателей). Если уровень растет — внутрь попадает вода или другая жидкость. Щуп — ваш лучший друг. Проверяйте его регулярно. И используйте только рекомендованные производителем сорта масел. Смешивание разных типов смазок может привести к химической реакции, образованию осадка и разрушению уплотнений.
Чек-лист перед запуском в эксплуатацию
- Проверьте чистоту поверхности вала под сальник. Малейшая заусеница разрежет манжету при первом обороте.
- Убедитесь, что защитный кожух установлен правильно и не создает парникового эффекта, перегревая узел.
- Проверьте работу дыхательных клапанов. Продуйте их сжатым воздухом (аккуратно).
- Затяните крепеж корпуса по схеме «крест-накрест» с рекомендуемым моментом.
- Сделайте пробный пуск на холостом ходу и осмотрите узел через 15 минут работы.
Игнорирование этих пунктов — прямая дорога к аварии. Я знаю случаи, когда новые насосы текли сразу после запуска из-за того, что монтажники поленились очистить вал от консервационной смазки и заводской стружки. Казалось бы, элементарщина, но человеческий фактор никто не отменял.
Будущее защиты: умные корпуса и самовосстановление
Что нас ждет в ближайшем будущем? Технологии не стоят на месте. Уже в 2026 году на рынок выходят решения с интегрированными датчиками состояния уплотнений. Они измеряют влажность внутри картера в реальном времени. Если показатель растет, система отправляет сигнал оператору: «Внимание, нарушение герметичности». Это позволяет реагировать мгновенно, до того как начнется коррозия.
Также развиваются технологии самовосстанавливающихся полимеров. Представьте себе прокладку, которая при появлении микротрещины под воздействием температуры или специального активирующего вещества «затягивает» рану. Пока это лабораторные эксперименты и дорогие прототипы, но через 3-5 лет это может стать стандартом для ответственных узлов. Для России, с нашими расстояниями и сложностью логистики запчастей, такая технология была бы спасением.
Еще один тренд — модульность. Корпуса проектируются так, чтобы блок уплотнений можно было заменить целиком, как картридж. Не нужно ковырять сальник отверткой, рискуя повредить посадочное место. Вынул старый модуль, вставил новый. Чисто, быстро, надежно. Это упрощает ремонт и снижает требования к квалификации персонала на местах.
Итоговый вердикт: как не потерять деньги
Подводя черту, хочу сказать прямо: идеальной герметичности не существует. Есть грамотное инженерное решение, качественные материалы и дисциплинированное обслуживание. Закрытый сухой механизм: герметичность корпуса которого обеспечена по всем правилам, — это не магия, а результат кропотливой работы конструкторов и технологов.
Не ведитесь на дешевизну. В условиях 2026 года экономия на этапе закупки оборачивается кратными потерями при ремонте и простое. Выбирайте поставщиков, которые дают реальную гарантию и имеют склад запчастей в РФ. Требуйте сертификаты на материалы уплотнений. Внедряйте систему мониторинга состояния оборудования. Ориентируйтесь на производителей с подтвержденной репутацией и полным циклом контроля качества, подобных тем, кто десятилетиями снабжает крупнейшие автоконцерны мира.
И самое главное — относитесь к технике с уважением. Она работает в тяжелых условиях, часто на пределе возможностей. Помогите ей сохранить свою «сухость» и целостность. Потому что в конечном счете, надежность вашего производства зависит от каждой капли масла, оставшейся внутри картера, а не разлитой по полу цеха.
Помните: вода камень точит, а конденсат убивает механизмы быстрее пули. Будьте бдительны, проверяйте каждый узел и не доверяйте слепо красивым буквам на шильдике. Ваша бдительность — лучшая страховка от аварий.