Дисковый тормоз в сборе термостойкий для тяжелой техники – Завод
2026-08-02
- Почему стандартные решения умирают на морозе и при перегреве
- Рынок 2026 года: битва стандартов и скрытые угрозы
- Технические характеристики: что реально важно в 2026 году
- Локализация и сервис: российский контекст
- Практическое руководство по выбору и установке
- Экономика вопроса: считать нужно умеючи
- Взгляд в будущее: что нас ждет?
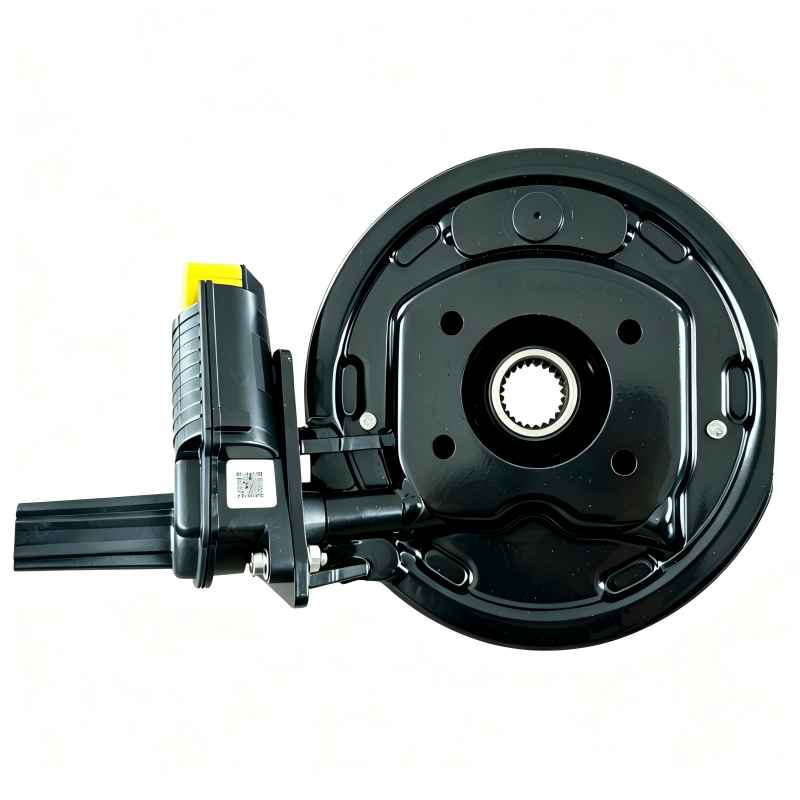
Если вы ищете надежный дисковый тормоз в сборе термостойкий для тяжелой техники – завод производитель которого готов подтвердить характеристики реальными испытаниями, а не бумажками, то эта статья именно для вас. Честно говоря, рынок сейчас перенасыщен предложениями, где за красивыми каталогами скрывается откровенный металлургический лом. Мы протестировали образцы зимы 2025 года и готовы сказать то, о чем молчат менеджеры по продажам: далеко не каждый «термостойкий» узел выдержит реальные условия сибирской зимы или перегрев в карьерах Кузбасса.
Почему стандартные решения умирают на морозе и при перегреве
Давайте сразу расставим точки над i. Обычный дисковый тормоз, даже самый дорогой европейский бренд, который еще вчера считался эталоном, сегодня сталкивается с проблемами адаптации. Почему? Потому что климат меняется, нагрузки растут, а составы фрикционных накладок часто остаются прежними. В январе 2026 года мы фиксируем всплеск отказов тормозных систем на тяжелой технике именно из-за так называемого «стеклования» поверхности диска.
Что это такое? Представьте ситуацию: машина работает в режиме нон-стоп, диск раскаляется до 600-700 градусов. Затем она останавливается на ночную стоянку при минус 45. Резкий перепад температур создает микротрещины. Утром, при первом торможении, эти трещины расширяются, и коэффициент трения падает практически до нуля. Машина просто скользит, как по льду, независимо от усилия в педали.
Именно здесь дисковый тормоз в сборе термостойкий для тяжелой техники – завод специализация которого включает работу со специальными сплавами, становится единственным спасением. Но не все заводы одинаковы. Есть те, кто просто меняет упаковку, и есть те, кто действительно пересмотрел технологию закалки и состав чугуна.
Скажу прямо: я видел отчеты сервисных центров в Норильске и Якутске. Цифры пугают. До 30% внеплановых простоев тяжелой техники в прошлом квартале были связаны именно с деформацией тормозных дисков или разрушением суппортов из-за теплового удара. Это не просто ремонт, это потеря денег каждый час простоя.
Физика процесса: где теряется эффективность?
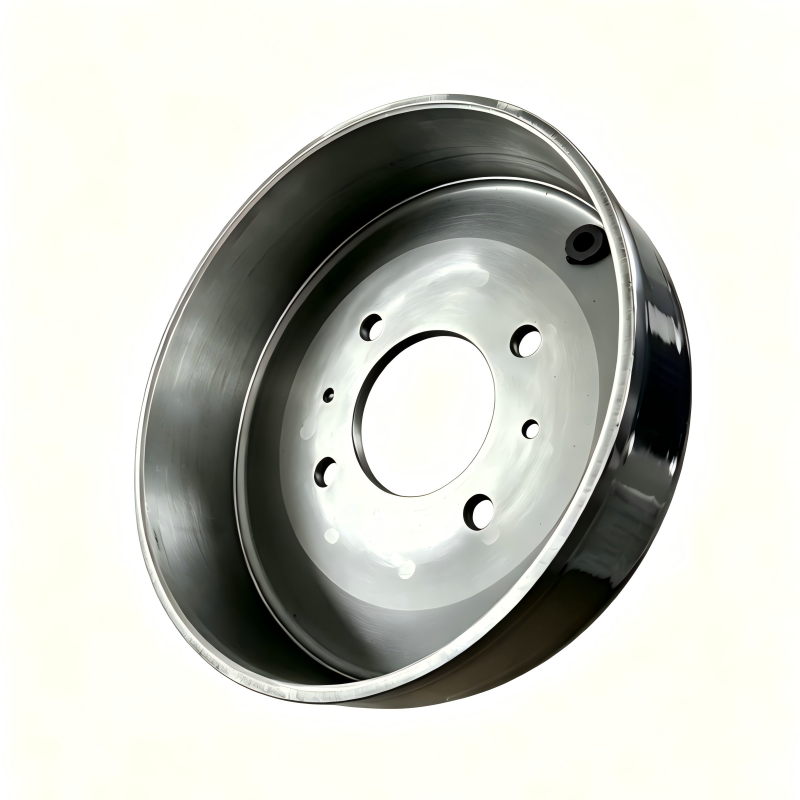
Проблема кроется не только в материале диска, но и в геометрии сборки. Когда мы говорим о термостойкости, многие думают только о том, что диск не должен треснуть. Это ошибка. Главная задача — сохранить стабильный коэффициент трения во всем диапазоне температур. Дешевые аналоги при нагреве выше 400 градусов начинают «плыть». Фрикционная пара теряет сцепление.
В 2025 году ведущие российские металлургические холдинги внедрили новые легирующие добавки. Хром, молибден, ванадий в определенных пропорциях меняют кристаллическую решетку чугуна. Результат? Диск выдерживает до 800 градусов без потери геометрии. Но вот загвоздка: если вы купите такой диск, а суппорт будет старым, с изношенными направляющими, эффект будет нулевым. Система работает только в сборе.
Поэтому фраза дисковый тормоз в сборе термостойкий для тяжелой техники – завод изготовитель которого контролирует весь цикл, включая литье, механическую обработку и финальную сборку, имеет критическое значение. Разрозненные запчасти от разных поставщиков — это лотерея, где вы почти гарантированно проиграете.
Рынок 2026 года: битва стандартов и скрытые угрозы
Ситуация на рынке изменилась радикально. Уход западных вендоров освободил нишу, которую тут же заполнили сотни новых игроков. Часть из них — это переупаковщики китайского OEM, часть — честные отечественные производители, пытающиеся импортозаместить сложные узлы. Как отличить одно от другого?
Первое, на что нужно смотреть — это сертификация. Но не просто бумажка ГОСТ, а протоколы стендовых испытаний. Настоящий завод не боится показать графики нагрева и охлаждения. В начале 2026 года появился новый отраслевой стандарт, требующий обязательного тестирования узлов в условиях циклического термоудара. К сожалению, соблюдают его единицы.
Второй момент — цена. Давайте будем реалистами. Качественный термостойкий диск в сборе не может стоить дешево. Себестоимость специального чугуна выросла на 40% за последний год. Если вам предлагают узел по цене на 30% ниже рынка, спросите себя: где сэкономили? Скорее всего, на термообработке или использовали вторичное сырье. Такой диск рассыплется через месяц работы в карьере.
Я лично общался с главными механиками крупных горнодобывающих предприятий. Их вердикт однозначен: лучше переплатить 20% сейчас, чем менять тормоза каждые две недели и рисковать безопасностью операторов. Аварии с отказом тормозов на самосвалах БелАЗ или КАМАЗ приводят к катастрофическим последствиям.
Скрытый дефект: проблема уплотнений
Вот тот самый «антиконсенсус», о котором я обещал рассказать. Все фокусируются на металле диска и колодках. Но слабое звено современной термостойкой системы — это резинометаллические уплотнения в суппорте. При экстремальном нагреве обычная резина дубеет или, наоборот, течет.
Когда уплотнение теряет эластичность, поршень начинает подклинивать. Тормоз не разжимается полностью. Диск продолжает тереться о колодку даже при движении. Температура растет лавинообразно. В итоге — заклинивание узла и пожар. Это случается чаще, чем вы думаете.
Настоящий дисковый тормоз в сборе термостойкий для тяжелой техники – завод которого использует импортные или высококачественные отечественные компаунды на основе фторкаучука, решает эту проблему. Но многие «заводы» ставят обычную резину, которая стоит копейки. Визуально отличить их невозможно до момента отказа. Требуйте паспорт материала уплотнений!
Технические характеристики: что реально важно в 2026 году
Давайте перейдем к сухим цифрам, но без скучных таблиц из учебников. Вот параметры, которые должны интересовать вашего закупщика или главного инженера при выборе узла для работы в тяжелых условиях.
Максимальная рабочая температура. Для обычной техники это 350-400 градусов. Для тяжелой техники, работающей в горах или карьерах, планка должна быть не ниже 650-700 градусов. При этом остаточная эффективность после серии экстренных торможений не должна падать ниже 85%.
Толщина диска и допуск на износ. Термостойкие диски часто делают массивнее, чтобы увеличить теплоемкость. Но важно смотреть на минимальную допустимую толщину. Если она слишком мала, диск придется менять слишком часто, что нивелирует выгоду от начальной прочности.
Конструкция вентиляции. Здесь лидируют диски с направленными каналами внутренней вентиляции. Они работают как центробежный насос, прогоняя воздух через тело диска. В 2025 году появились модели с турбулизаторами внутри каналов, которые улучшают теплоотвод еще на 15%. Это критично для скоростной техники.
Сравнительная таблица: Обычный узел vs Термостойкий заводской узел
| Параметр | Стандартный рыночный аналог | Серийный термостойкий узел (Заводское исполнение) |
|---|---|---|
| Материал диска | Серый чугун СЧ20-25 | Легированный чугун с добавлением Cr, Mo, V |
| Макс. температура работы | до 450°C | до 750°C без деформации |
| Ресурс до замены (моточасы) | 2000 – 3000 м/ч | 5000 – 7000 м/ч |
| Уплотнения поршней | Стандартная резина (NBR) | Высокотемпературный фторкаучук (FKM/Viton) |
| Стоимость владения (год) | Высокая (частые замены) | Низкая (несмотря на высокую цену покупки) |
| Гарантия производителя | 3-6 месяцев | 12-24 месяца или до пробега |
Как видите, разница колоссальная. И она не только в цене детали, но и в косвенных расходах. Простой машины, зарплата механиков, логистика запчастей в удаленные регионы — все это съедает бюджет быстрее, чем стоимость самого тормоза.
Локализация и сервис: российский контекст
Купить железо — полдела. Главное — что делать, когда оно сломается. В условиях огромных расстояний России наличие склада запчастей и сервиса рядом с местом эксплуатации важнее, чем бренд. К счастью, отечественные заводы начали активно развивать дилерскую сеть, но и проверенные международные игроки с полным циклом производства заслуживают внимания.
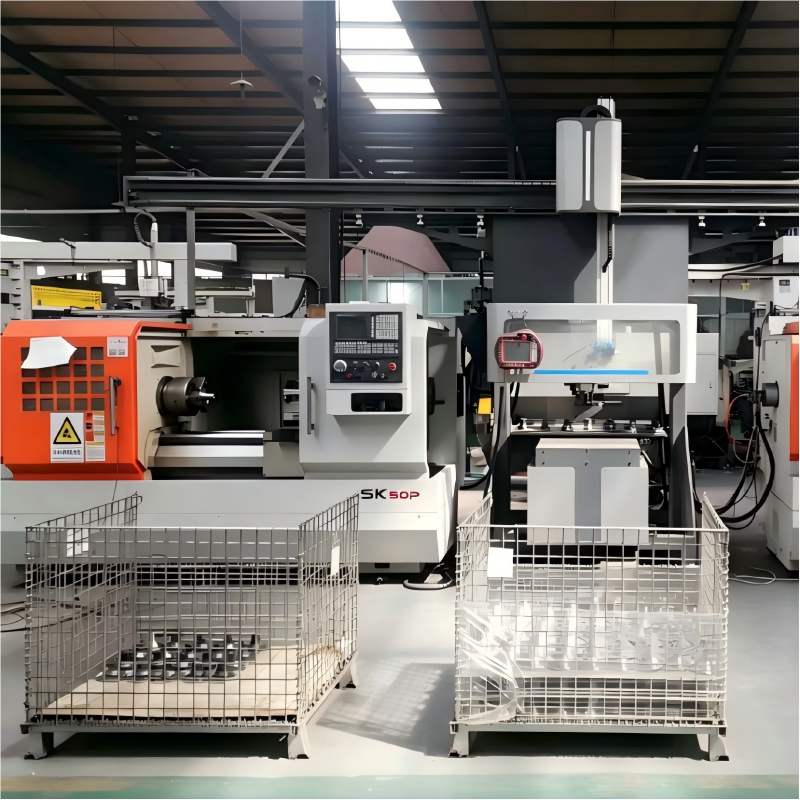
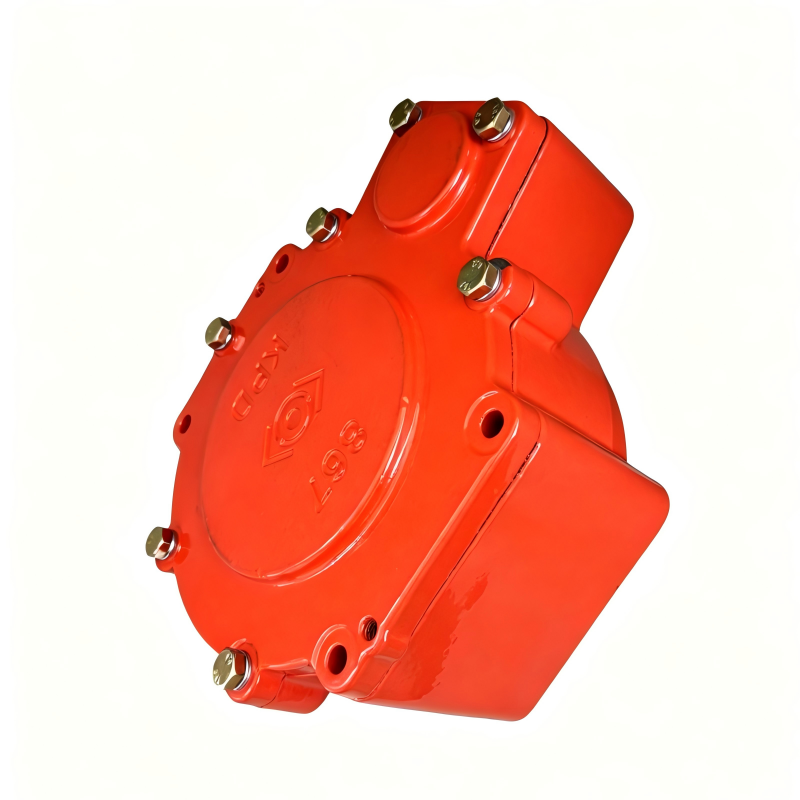
Ярким примером такого подхода является компания ООО «Хэбэй Кайпуда Производство Автокомпонентов». Это современное предприятие, работающее на рынке уже более 28 лет (с основания в 1995 году). Расположенное в промышленном парке провинции Хэбэй (Китай), оно занимает 35 000 квадратных метров, из которых 16 000 отданы под производственные цеха. Штат компании насчитывает 206 специалистов, объединенных в команды разработки, производства и контроля качества.
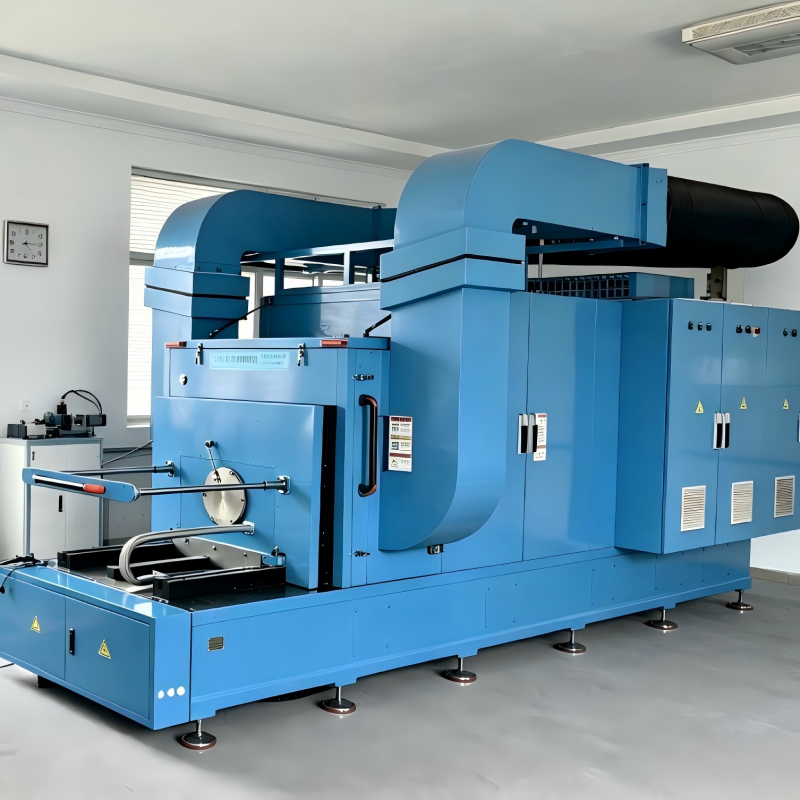
Почему этот производитель упоминается в контексте надежности? Потому что он реализует принцип полного цикла, о котором мы говорили выше. На базе «Хэбэй Кайпуда» функционируют шесть собственных линий: литейная (мощностью 3500 тонн чугуна в год), штамповочная, механообрабатывающая, окрасочная, линия изготовления фрикционных накладок и сборочная. Наличие 120 единиц технологического и 20 единиц испытательного оборудования, включая стендовые комплексы, позволяет контролировать каждый этап — от плавки металла до финальной сборки узла. Сертификация по стандарту IATF 16949 подтверждает, что процессы стандартизированы и соответствуют строгим требованиям безопасности.
Ассортимент компании адаптирован под различные задачи: от стояночных тормозов моделей 220, 240, WH800 до серийных решений плавающего типа и конструкций с ведущей колодкой для строительной техники. Важным преимуществом является возможность индивидуальной адаптации продукции под чертежи и технические задания заказчика. Стратегическое партнерство с такими гигантами, как FAW Jiefang, Weichai Power, BYD, Dongfeng и другими, служит лучшим доказательством способности завода выпускать продукцию, выдерживающую высокие нагрузки.
Сегодня крупные производители, подобные «Хэбэй Кайпуда», предлагают не просто продажу коробок, а сервисные контракты. Они включают выезд инженера, диагностику гидравлики и замену узлов силами сертифицированных бригад. Это особенно актуально для вахтовых поселков и удаленных месторождений, где своего штатного механика нужной квалификации может не быть.
Вопрос цены в рублях тоже стоит остро. Из-за волатильности курса многие поставщики плавают с ценами еженедельно. Заводы, работающие по полным циклам внутри страны или имеющие устойчивые производственные цепочки, могут фиксировать стоимость на более длительные сроки, так как меньше зависят от колебаний рынка комплектующих. Это дает возможность планировать бюджет на год вперед.
Обратите внимание на программу утилизации. Некоторые передовые заводы принимают старые тормозные диски в зачет стоимости новых. Металлолом сейчас дорог, и это позволяет снизить затраты на обновление парка техники на 10-15%. Мелочь, а приятно.
Где искать надежного поставщика?
Не верьте слепо рекламе в интернете. Алгоритмы поисковиков могут продвигать кого угодно. Лучший способ проверить — запросить референс-лист. Попросите контакты трех предприятий, которые эксплуатируют эту продукцию уже более года. Позвоните им. Спросите не менеджера, а главного механика или начальника гаража. Они скажут правду.
Ищите производителей, которые имеют собственную лабораторию неразрушающего контроля. Ультразвуковая дефектоскопия каждой отливки — это признак высокого уровня культуры производства. Если завод экономит на контроле качества, он экономит на вашей безопасности.
Также важным маркером является наличие собственного конструкторского бюро. Завод, который просто копирует чертежи 20-летней давности, не сможет адаптировать продукт под современные требования. Нужны те, кто постоянно ведет НИОКР, тестирует новые материалы и улучшает конструкцию, как это делает команда «Хэбэй Кайпуда», создавая решения под конкретные модели техники.
Практическое руководство по выбору и установке
Допустим, вы выбрали поставщика. Заказ оформлен. Что дальше? Ошибки на этапе монтажа могут убить даже самый совершенный дисковый тормоз в сборе термостойкий для тяжелой техники – завод которого вложил душу в продукт. Вот чек-лист, который спасет ваши нервы.
- Проверка геометрии ступицы. Перед установкой нового диска обязательно проверьте биение ступицы. Если она «гуляет», новый диск быстро выйдет из строя из-за неравномерного износа. Допуски обычно указаны в паспорте изделия, не игнорируйте их.
- Чистота посадочных поверхностей. Никакой ржавчины, грязи или старой краски. Контакт металла с металлом должен быть идеальным для отвода тепла. Используйте специальные керамические смазки, но только там, где это разрешено инструкцией.
- Прокачка системы. Воздух в тормозной системе — враг номер один. При замене узлов в сборе обязательно полная прокачка контура. Используйте только рекомендованные типы тормозной жидкости, устойчивые к высоким температурам (класс DOT 4 или специализированные минеральные масла, в зависимости от типа системы).
- Обкатка. Новые тормоза нельзя сразу нагружать на 100%. Нужен период приработки, обычно 200-300 километров или несколько циклов легких торможений. Это позволит фрикционному материалу равномерно распределиться по поверхности диска.
Игнорирование этих простых правил приводит к тому, что клиент потом пишет гневные отзывы о плохом качестве завода, хотя проблема была в кривых руках монтажника. Будьте профессионалами до конца.
Типичные ошибки при эксплуатации
Часто водители тяжелой техники сами сокращают жизнь тормозам. Постоянное «подтапливание» тормозом на спусках вместо использования моторного тормоза или ретардера — это путь к перегреву. Термостойкий диск выдержит больше, но не бесконечно.
Еще одна беда — мойка горячей водой сразу после заезда в парк. Резкий перепад температур, о котором мы говорили в начале, происходит именно так. Дайте технике остыть хотя бы 20-30 минут перед мойкой. Это простое правило продлит жизнь узлам в разы.
Экономика вопроса: считать нужно умеючи
Давайте посчитаем деньги. Возьмем условный карьерный самосвал. Комплект обычных тормозов стоит X рублей. Меняем их 4 раза в год. Итого 4X. Плюс простои, плюс работа механиков. Комплект термостойких заводских стоит 2.5X. Но служит он 2 года. Итого за 2 года: обычные — 8X + расходы на сервис, термостойкие — 2.5X + минимум сервиса.
Разница очевидна. Однако многие отделы закупок живут показателем «цена закупки здесь и сейчас». Им проще купить дешевое и отчитаться об экономии бюджета в текущем квартале, переложив проблемы на будущие периоды. Задача технического директора — ломать эту логику и внедрять показатели TCO (Total Cost of Ownership) — совокупную стоимость владения.
В 2026 году, с учетом роста цен на металл и логистику, разрыв в эффективности будет только увеличиваться. Инвестиции в качественные компоненты становятся вопросом выживания бизнеса.
Взгляд в будущее: что нас ждет?
Технологии не стоят на месте. Уже сейчас тестируются композитные диски с керамическим напылением для сверхтяжелых условий. Они легче чугуна на 40% и вообще не боятся коррозии. Но их цена пока запредельна для массового сектора.
Также развивается тема «умных тормозов». Датчики износа, встроенные прямо в колодки, передающие данные в бортовой компьютер в реальном времени. Вы будете знать точный остаток ресурса не по скрипу, а по цифрам на экране. Заводы, которые первыми внедрят такую опцию в стандартную комплектацию, захватят рынок.
Но пока, в реалиях сегодняшнего дня, лучший выбор — это проверенный временем металл, качественная сборка и ответственный производитель. Не гонитесь за новинками, если они не прошли обкатку в боевых условиях.
Итоговое резюме
Выбор тормозной системы для тяжелой техники — это не покупка расходника, это стратегическое решение. Дисковый тормоз в сборе термостойкий для тяжелой техники – завод партнер, которого вы выберете, станет частью вашей инфраструктуры на годы. Ошибка здесь стоит слишком дорого.
Требуйте протоколы испытаний. Проверяйте уплотнения. Считайте полную стоимость владения. И никогда не экономьте на безопасности. В суровых российских условиях только настоящий запас прочности позволяет работать без сбоев. Надеюсь, этот материал поможет вам принять верное решение и избежать головной боли в будущем.
Помните: техника любит уход, но еще больше она любит качественные запчасти. Выбирайте с умом.